RO
Diferența microstructurală explică aproape totul
Fierul cenușiu și fierul ductil au aceeași chimie de bază: fier, carbon și siliciu, cu cantități mici de mangan, sulf și fosfor. Diferența decisivă este modul în care carbonul se solidifică pe măsură ce metalul se răcește în matriță.
În fierul cenușiu, carbonul precipită sub formă de fulgi de grafit. Acei fulgi formează o rețea conectată în interiorul metalului, care conferă fierului gri suprafața sa caracteristică de fractură gri. Fulgii acționează și ca niște crestături interne care limitează rezistența la tracțiune și lasă metalul aproape deloc alungit. În fonta ductilă, un tratament cu magneziu forțează grafitul să formeze noduli sferici în loc de fulgi. Îndepărtarea vârfurilor ascuțite de fulgi elimină punctele în care se concentrează stresul, iar metalul câștigă capacitatea de a se deforma plastic înainte de a se fractura.
Această singură schimbare a formei grafitului determină aproape orice diferență practică între cele două materiale de turnare. De asemenea, explică de ce turnătoriile le tratează ca linii de producție separate: fonta ductilă necesită un control mai strict al procesului, iar această diferență se reflectă în preț.
Cele cinci numere care contează cel mai mult
Când un desen ajunge pentru revizuire, inginerii compară fonta gri și ductilă folosind un set compact de proprietăți mecanice. Valorile de mai jos reprezintă două clase comune de inginerie.
| Proprietate | Fier cenușiu, ASTM A48 clasa 30 | Fontă ductilă, ASTM A536 65-45-12 |
|---|---|---|
| Rezistenta la tractiune | 30.000 psi (207 MPa) | 65.000 psi (450 MPa) |
| Rezistenta la curgere | Nu este definit | 45.000 psi (310 MPa) |
| Alungirea la rupere | mai putin de 1% | 12% |
| Capacitatea energiei de impact | Aproximativ 2 ft-lb | 7 până la 15 ft-lb |
| Amortizarea relativă a vibrațiilor | Excelent | Moderat |
| Conductivitate termică relativă | Mai sus | Mai jos |
| Evaluare de prelucrabilitate | Superior | Bun |
Observați linia limitei de curgere pentru fierul gri. Nu este o omisiune. Fierul cenușiu se fracturează la tensiune înainte de a se deforma plastic, deci nu are un punct de curgere definit. Acest lucru este acceptabil într-o componentă cu un factor de siguranță generos și o limitare serioasă într-o piesă care trebuie să supraviețuiască la impact, cicluri de presiune sau sarcini de îndoire.
Conductivitatea termică urmează aceeași logică. Rețeaua de grafit a fontului cenușiu conduce căldura mai ușor decât structura nodulară a fontului ductil, care contează în componentele care funcționează fierbinți, cum ar fi tamburele de frână, căptușele cilindrilor și anumite părți ale compresorului. Fonta ductilă renunță la puțină performanță termică în schimbul rezistenței și durității.
Când fierul gri este răspunsul corect
Grafitul în fulgi de fier cenușiu face două sarcini pe care fonta ductilă nu le poate egala. În primul rând, atenuează vibrațiile. Pe măsură ce materialul primește energie mecanică, fulgii de grafit îl disipează prin deformare microscopică, motiv pentru care fierul gri rămâne alegerea clasică pentru bazele mașinilor-unelte, coloane și alte structuri critice pentru rigiditate, unde vibrațiile dăunează în mod direct calității suprafeței și duratei de viață a sculei.
În al doilea rând, fierul gri funcționează excepțional de bine. Fulgii de grafit acționează ca ruptoare de așchii în timpul tăierii, reducând uzura sculei și îmbunătățind finisajul pe suprafețele prelucrate. Pentru piesele cu pasaje cu miez complicate - corpuri de pompe, carcase de compresor, galerii de ulei - acest avantaj de prelucrabilitate apare direct în costul pe piesă finită.
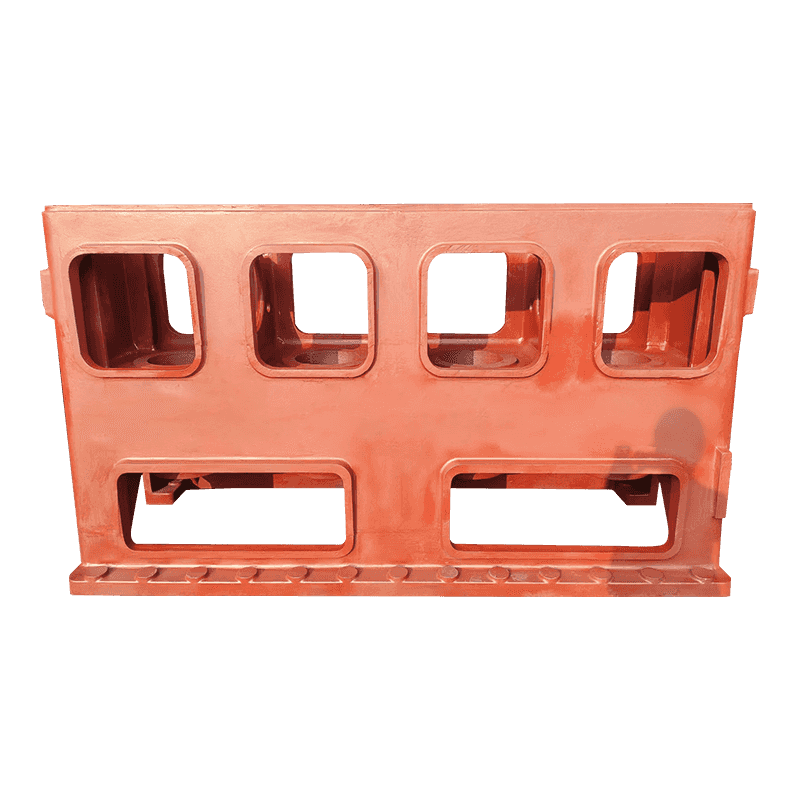
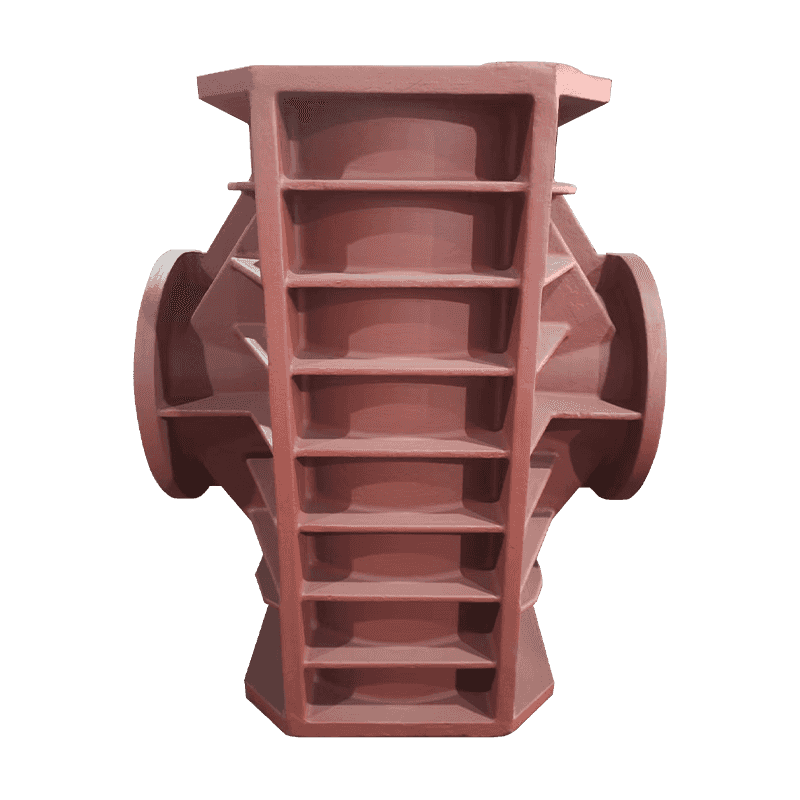
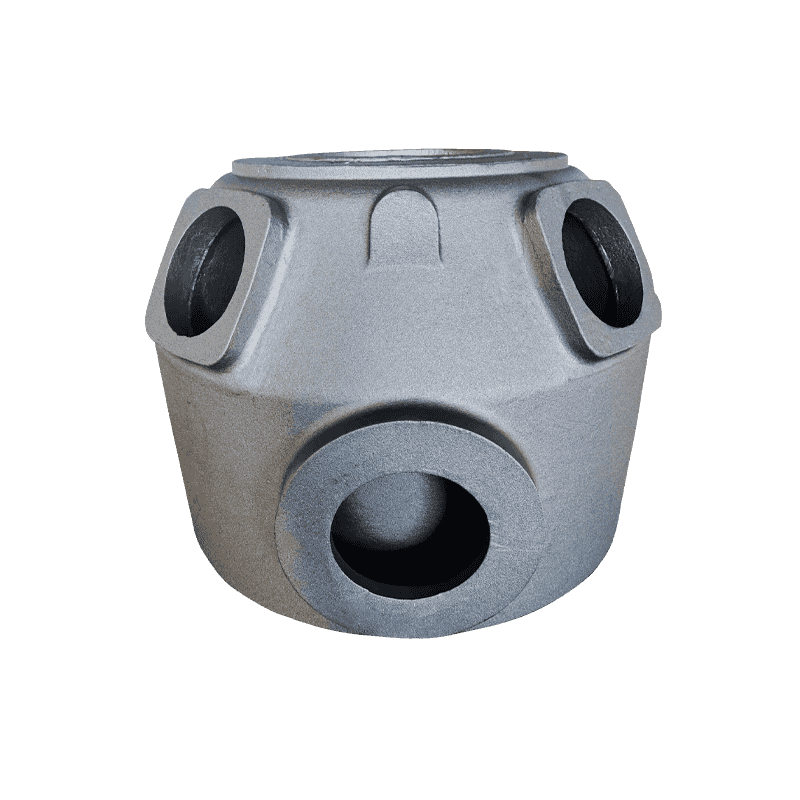
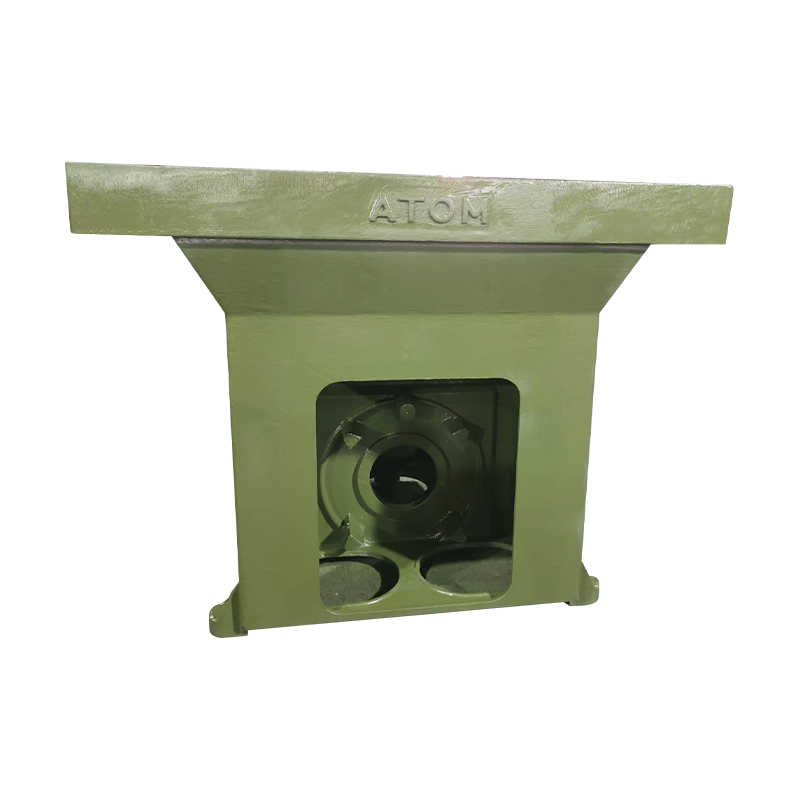 Turnare de bază pentru mașini-unelte de precizie pentru suport stabil Această turnare de bază a mașinii-unelte sprijină și poziționează componentele axului, patului și mesei de lucru, contribuind la rigiditatea și stabilitatea dimensională a mașinii. Proprietățile sale de prelucrabilitate și amortizare a vibrațiilor sunt relevante atunci când sarcinile statice și temperaturile moderate domină aplicațiile. Vizualizare produs →
Câștig în design: Când sarcinile dominante sunt statice, temperatura de serviciu este moderată, iar controlul vibrațiilor este o prioritate, fierul gri oferă de obicei cel mai mic cost total. Păstrați factorul de siguranță generos, iar absența unui punct de curgere definit este rareori o problemă practică.
Când fonta ductilă protejează designul
Schimbați tipul de încărcare și răspunsul se întoarce. Dacă o turnare trebuie să absoarbă impactul, să mențină presiunea sau să supraviețuiască oboselii de ciclu înalt, fonta ductilă oferă ceva ce fierul gri nu poate structura: deformarea înainte de rupere. Un carter de compresor este un bun exemplu. Susține arborele cotit și rezistă forțelor alternante de la biele. Într-un carter din fier gri, o discontinuitate în turnare se poate transforma rapid într-o fisură de propagare, deoarece vârfurile de fulgi concentrează stresul. În fierul ductil, stresul se distribuie în jurul fiecărui nodul, iar o fisură trebuie să lucreze mult mai mult pentru a crește.
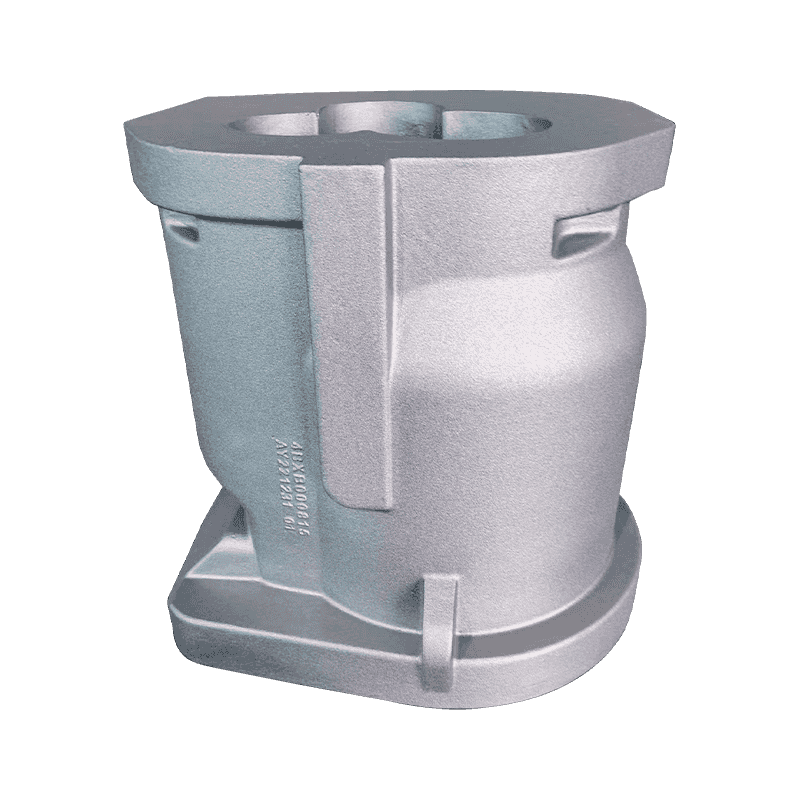
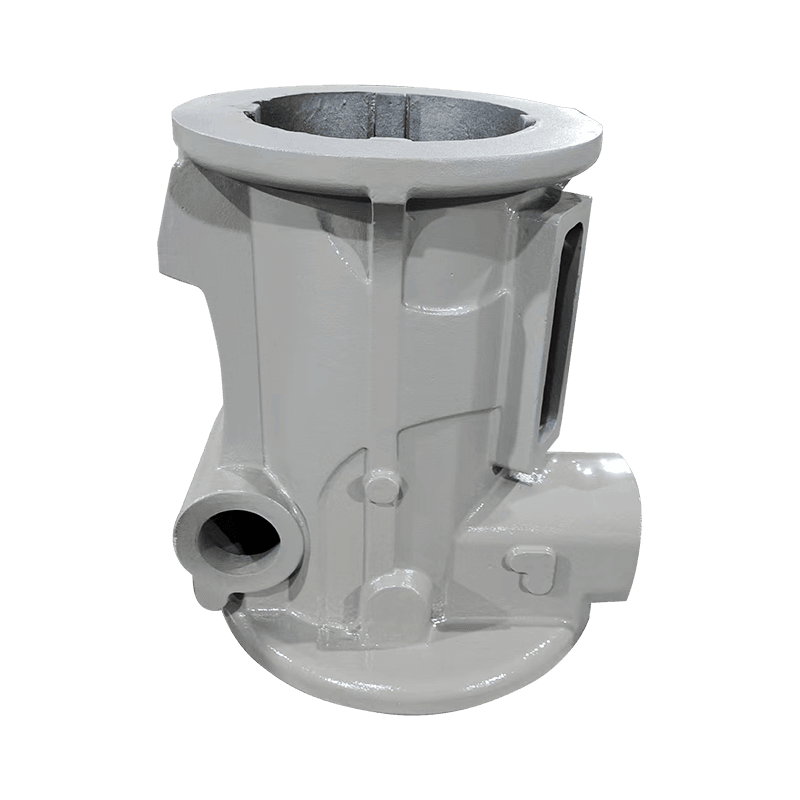
 Carter compresor din fontă ductilă pentru rezistență la oboseală Un carter al compresorului realizat din fontă ductilă oferă deformare înainte de rupere, distribuind stresul în jurul nodulilor de grafit pentru a rezista la creșterea fisurilor sub forțe alternative. Se potrivește aplicațiilor care absorb impactul, mențin presiunea sau se confruntă cu oboseală cu ciclu înalt. Vizualizare produs →
Aceeași logică se aplică corpurilor de supape, carcaselor pompelor și altor piese care conțin presiune. Designerii specifică clase de fontă ductilă, cum ar fi 65-45-12 sau 80-55-06, deoarece aceste clase le oferă un punct de curgere real pentru a calcula. Dacă doriți o înțelegere mai profundă a ce este fierul ductil la nivel de material, începeți cu aceasta prezentare generală a fontului ductil .
Cunoașteți standardul. Fonta cenușie este specificată în mod obișnuit conform ASTM A48 (Clasa 20 până la 60) sau ISO 185. Fonta ductilă este specificată conform ASTM A536 (clase precum 60-40-18, 65-45-12, 80-55-06 și 100-70-03) sau standardul ISO Write the1083. acordul verbal nu este suficient.
Trei întrebări la care trebuie să răspundeți înainte de a solicita o ofertă
Turnatorii evaluează zeci de întrebări pe săptămână. Cele care se mișcă cel mai repede poartă o specificație clară a materialului. Înainte de a trimite următorul RFQ, răspunde la trei întrebări.
- Care nota si care standard? Nu doar fontă cenușie sau fontă ductilă, ci o anumită clasă, calitate și standard, astfel încât turnatoria să poată planifica topitura.
- Care este profilul de grosime a secțiunii? O secțiune groasă se răcește lent și aspru structura grafitului, modificând rezultatul mecanic. Practica de inoculare și răcire a turnătoriei păstrează gradul specificat pe diferite grosimi de perete.
- Care sunt criteriile de acceptare? Bare de tracțiune turnate separat, intervale de duritate Brinell, inspecție cu ultrasunete sau evaluări de microstructură. Acceptați-le înainte de începerea producției.
Hrănirea contează. Fonta ductilă se micșorează mai mult decât fierul cenușiu în timpul solidificării. O turnare din fontă ductilă cu pereți subțiri, fără cale de alimentare, este un candidat pentru porozitatea de contracție, deci revizuiți planul de închidere și ridicare cu turnătoria înainte de producție.
Numai duritatea poate induce în eroare. O citire de duritate mare nu înseamnă automat o turnare puternică. Poate indica frig sau formarea de carburi, care produce o piesă fragilă, aproape de neprelucrată. Verificați întotdeauna cu datele de tracțiune sau microstructură înainte de a aproba un material nou.
Lucrul cu o turnătorie care toarnă ambele materiale
Alegerea materialului este doar jumătate din ecuație. Controlul procesului de turnătorie determină dacă o turnare oferă de fapt proprietățile scrise pe desen. Atunci când un furnizor toarnă atât fontă cenușie, cât și fontă ductilă în aceeași fabrică, obțineți o comparație directă a producției, timpului de livrare și costului - în loc de un pas pentru orice material cu care se simte confortabil.
Haian Aoyu Machinery Manufacturing Co., Ltd. este unul dintre acești furnizori. Compania operează o instalație de turnare a fierului în provincia Jiangsu, cu o capacitate anuală de turnare de aproximativ 20.000 de tone, 30.000 de metri pătrați de spațiu de fabrică și un record de export care include Statele Unite, Germania, Italia, Danemarca, Elveția și Japonia. Gama sa de produse este construită în jurul pieselor turnate pentru compresoare, piese turnate pentru pompe și supape și piese turnate pentru mașini-unelte, astfel încât decizia gri versus-ductilă este luată proiect cu proiect. Puteți răsfoi catalog complet de produse de turnare pentru a vedea intervalul.
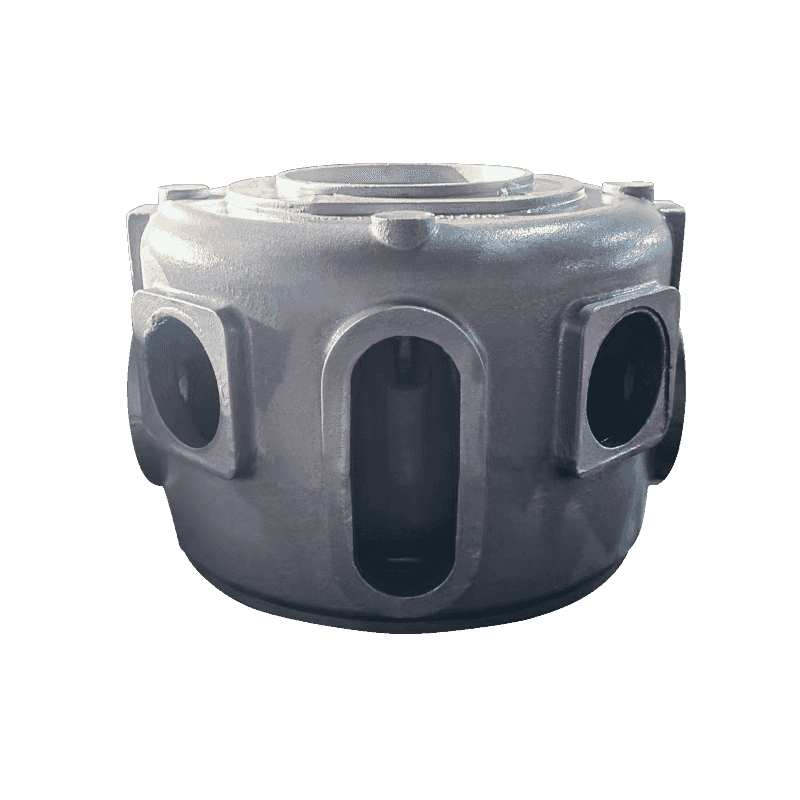
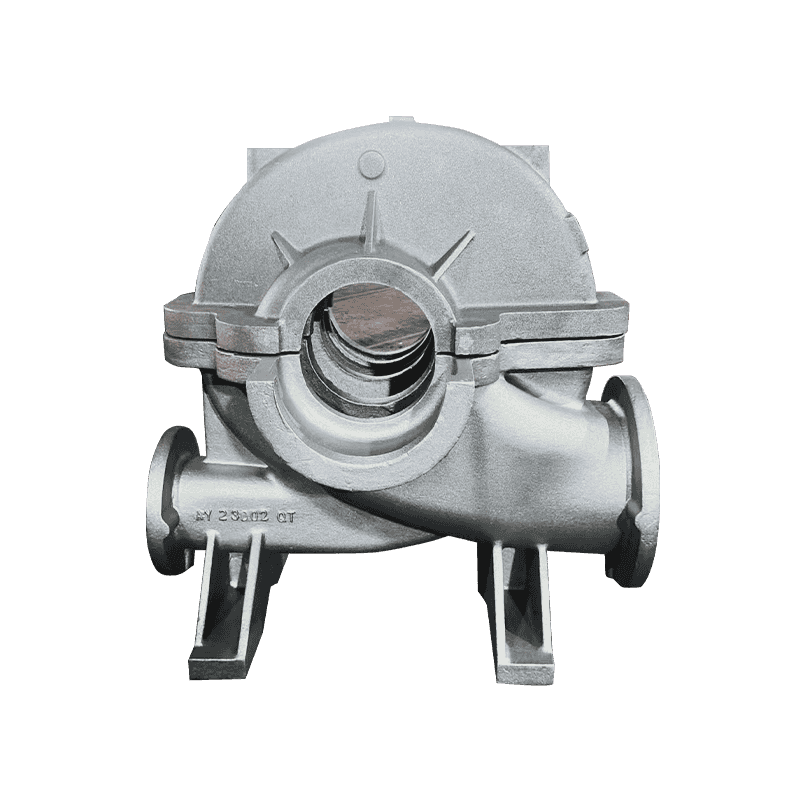
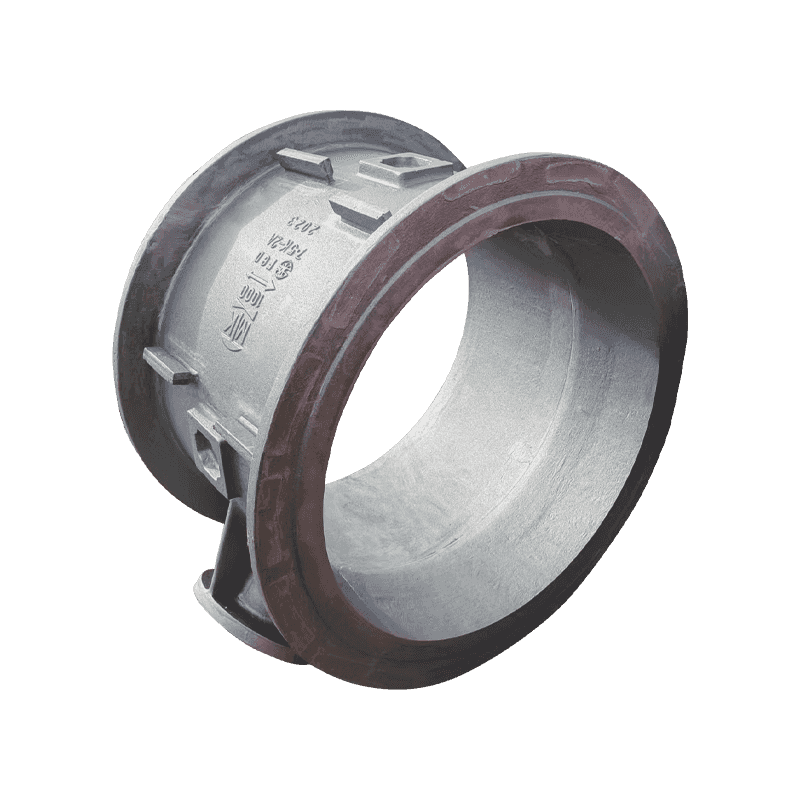 Turnare corpului supapei pompei cu canale de curgere integrale Această turnare a corpului supapei pompei găzduiește și susține componentele supapei în timp ce direcționează fluidul prin canalele de curgere prelucrate. Este o parte cheie a sistemelor de pompe, iar alegerea materialului său contează atunci când se evaluează fonta gri față de fontă ductilă pentru presiune și costul de prelucrare. Vizualizare produs →
O turnare este o structură, nu o probă de tracțiune. Grafitul vă spune cum se comportă materialul; geometria vă spune cum se comportă piesa.
Alegerea gri-versus-ductil nu este un concurs de popularitate între materiale. Este o evaluare structurală a ceea ce se va confrunta o piesă - vibrații, impact, presiune, căldură - și cât va costa prelucrarea ei până la o stare finită. Începeți cu structura de grafit, comparați numerele și lăsați o experiență de turnătorie cu ambele materiale să confirme decizia. Secvența respectivă este mai rapidă decât o defecțiune pe teren și mai ieftină decât suprainginerirea fiecărei turnări.