RO
Adevărul dur despre carburi din fonturile turnate ductile
Patru găuri într-o serie de producție, burghiul începe să fumeze. Pe certificatul de material scrie fonta ductila, nota 80-55-06. O verificare a durității în apropierea unui pasaj cu miez arată 312 HBW, cu mult peste specificațiile. Chips-urile sunt scurte, granuloase și gri în loc de bucle curate. Piesa este conformă dimensional, dar va fi dificil de prelucrat și riscant sub sarcină. Cauza sunt aproape sigur carburi.
Carburele din fonta ductilă apar rar la inspecția de intrare. Se ascund în spatele unei durități medii acceptabile și a unei suprafețe curate. Ele devin vizibile atunci când uneltele se uzează în câteva minute, firele se rup sau testul de presiune eșuează. Înțelegerea a ceea ce le creează și a modului în care turnătorii le țin departe este cea mai directă modalitate de a evita plata pentru aceeași problemă de două ori: o dată la turnare, o dată la prelucrare și garanție.
Diferența practică dintre o turnare fiabilă din fontă ductilă și una supărătoare nu este de obicei duritatea medie. Este absența fazelor dure, casante în exact zonele care trebuie prelucrate și încărcate.
Ce sunt carburile și de ce apar
Într-un solid solidificat fontă ductilă structura, carbonul precipită sub formă de grafit sferoidal în timpul solidificării eutectice. Acești noduli de grafit conferă fierului ductilitatea, capacitatea de amortizare și prelucrabilitatea sa. Transformarea depinde de timp și de condițiile de nucleare.
Când viteza locală de răcire este prea rapidă sau când compoziția topiturii se îndepărtează de zona stabilă în grafit, carbonul se combină direct cu fierul pentru a forma cementită (Fe3C). Dacă cementitul formează o rețea conectată, structura se numește carbură ledeburitică. Este aceeași fază care conferă fierului alb duritatea sa, dar în fonte ductilă este un defect, nu o caracteristică de design.
Cercetările de solidificare a fierului nodular indică aceiași factori declanșatori:
- Răcire rapidă în secțiuni subțiri. Pereții cilindrilor, nervurile pompei și marginile de ghidare se solidifică mai repede decât boșoanele grele, lăsând puțin timp pentru creșterea grafitului.
- Echivalent scăzut de carbon. O valoare CE sub aproximativ 4,3 împinge solidificarea către formarea carburilor.
- Elemente de stabilizare cu carburi. Cromul, manganul, molibdenul, vanadiul și borul promovează cementitul chiar și la niveluri moderate, pătrunzând adesea prin resturi de oțel nemonitorizate.
- Decolorarea inoculării. Inocularea asigură locurile de nucleare necesare grafitului. Prea puțin inoculant sau o întârziere prea mare înainte de turnare, lasă topitura fără acele locuri.
- Condiții termice localizate. Ultimele zone de îngheț ale unei turnări sunt acolo unde se concentrează carburile masive.
"Carburele sunt memoria turnării a propriei sale istorii de răcire. Întrebarea este dacă citiți acea memorie înainte de prelucrare sau după o defecțiune."
Info. Carburele nu sunt în mod automat o cauză de respingere. Unele specificații industriale tolerează până la 3 procente de carburi pe suprafață în zone nefuncționale definite. Problema este dacă toleranța este documentată și convenită sau descoperită accidental.
Ce fac carburile asupra prelucrării și duratei de viață
Prima regulă a problemelor cu carburi: sunt locale. Un singur punct rece într-o cavitate a matriței poate produce o zonă de carbură în timp ce restul turnării este solidă. Probele medii de tracțiune pot trece, iar turnarea poate distruge totuși un tăietor sau o fisură în funcțiune.
Prelucrarea este de obicei acolo unde problema apare prima. Cementitul este mult mai dur decât matricea perlitică sau feritică, așa că o unealtă de tăiere care traversează o zonă de carbură suferă impacturi puternice. Durata de viață a sculei scade, controlul dimensional devine instabil și termină ruperea. La foraj, diferența dintre un lot bun și unul rău este vizibilă în primele câteva găuri.
În ceea ce privește performanța, carburile îndepărtează capacitatea materialului de a se deforma plastic. O turnare cu o rețea de carbură pronunțată se comportă ca fierul alb: mai dur, dar fragil. Alungirea poate scădea sub 3 procente, energia de impact scade brusc, iar piesa devine sensibilă la crestături și concentrații de stres. Acest lucru contează pentru corpurile pompelor sub presiune, carcasele compresoarelor sub ciclu termic și structurile de mașini-unelte care trebuie să mențină alinierea.
| Proprietate | Fontă ductilă normală | Cu rețea de carbură |
|---|---|---|
| Duritate (HBW) | 170 - 250 | 300 - 500 localizate |
| alungire (%) | 6 - 18 | Mai jos 3 |
| Duritatea la impact (J) | 8 - 25 | Sub 5 |
| Prelucrabilitate | Bun cu scule standard | Sărac; uzură rapidă și ciobire |
| Comportament de eșec | Deformare ductilă cu avertizare vizibilă | Fractură fragilă fără avertisment semnificativ |
Pericol. Într-o piesă care conține presiune, o zonă de carbură la un colț interior acționează ca un declanșator de fisuri. Când se aplică presiune, zona dură nu poate suporta solicitarea, iar defecțiunea se schimbă de la scurgere înainte de rupere la fractură bruscă.
Controale de proces care țin carburile afară
Controlul carburilor depinde de patru variabile: chimie, inoculare, viteza de răcire și tratamentul termic. Cele mai puternice turnătorii le gestionează pe toate ca un singur sistem, nu ca puncte de control separate.
Chimie și echivalentul de carbon
Pentru fonta ductilă de inginerie generală, echivalentul de carbon este de obicei menținut între 4,3 și 4,6 la sută, cu siliciu între 2,2 și 2,8 la sută. Limita inferioară este critică: sub CE eutectic, topitura devine mai predispusă la precipitarea carburilor, indiferent de calitatea inoculării.
Inoculare tardivă și sigură
Inocularea adaugă locuri de nucleare pentru grafit. Inocularea târzie, efectuată în fluxul de turnare sau la transferul în oală, dă cel mai mare număr de nuclee atunci când metalul intră în matriță. Intervalul dintre inoculare și turnare contează la fel de mult ca și cantitatea de inoculant; inocularea decolorată este o cauză principală a inconsecvenței de la lot la lot.
Viteza de răcire și designul secțiunii
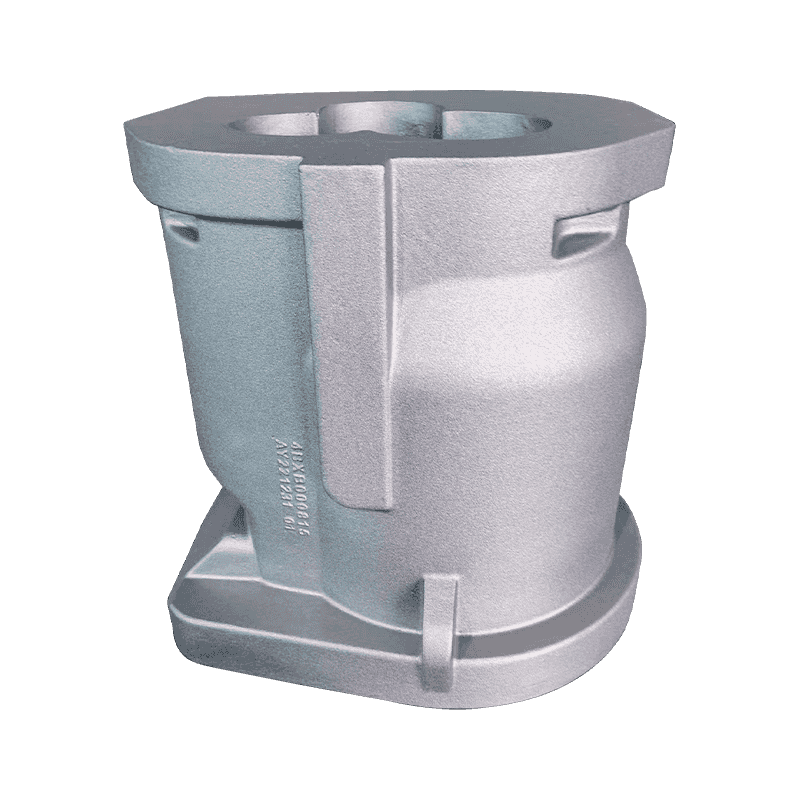
Proiectantul de turnare și turnătoria ar trebui să revizuiască secțiunile subțiri, tranzițiile ascuțite și pasajele cu miez înainte de tăierea modelului. Componentele compresoarelor cu perete subțire sunt un exemplu clasic: canalele de răcire, pereții îngusti și zonele filetate creează mai multe locații cu o rată locală mare de răcire. Turnătoriile care produc în mod regulat astfel de piese adaptează temperatura de turnare și condițiile de turnare pentru a rămâne în intervalul stabil de grafit.
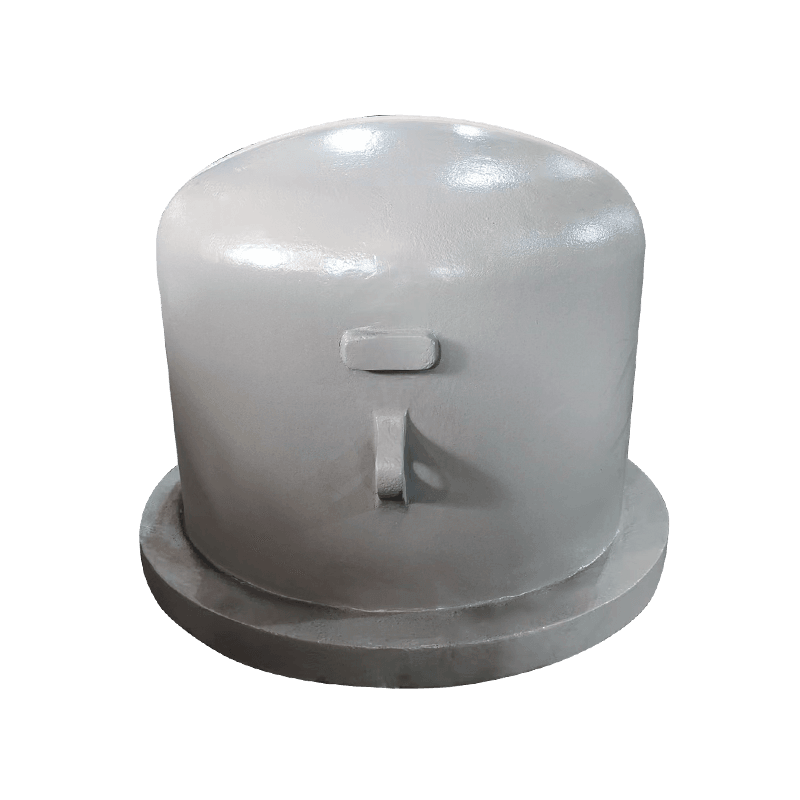
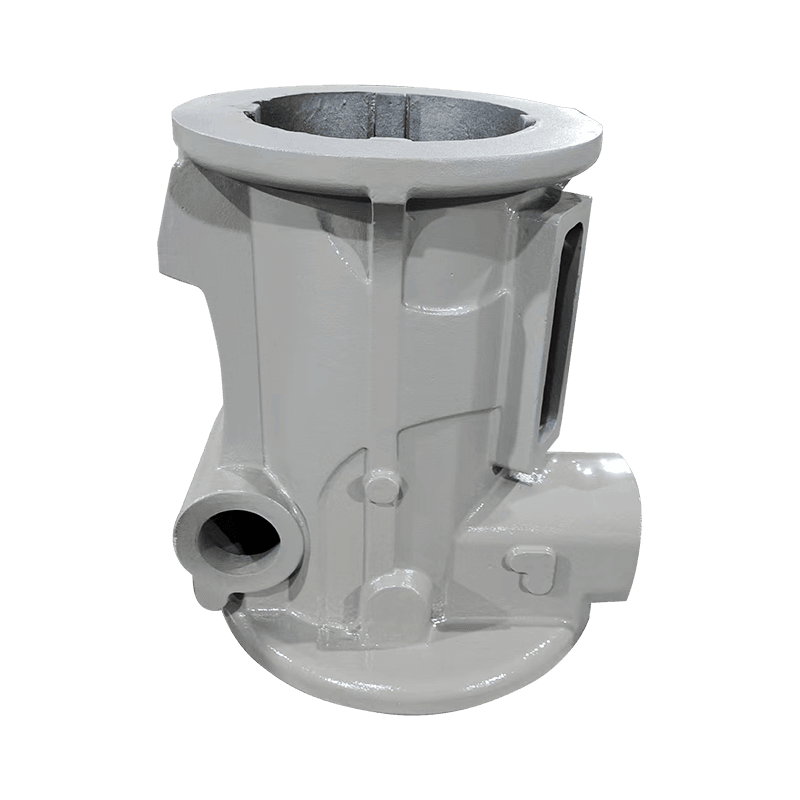
 Cilindru compresor HT250 cu turnare cu nisip de rășină Acest cilindru purtător de presiune se bazează pe turnare cu nisip rășină și fontă HT250 de înaltă rezistență. Pereții săi subțiri și canalele de răcire creează zone predispuse la carburi, ceea ce face ca riscurile zonei de tranziție discutate aici să fie direct relevante. Vizualizare produs →
Când o secțiune subțire se învecinează cu una grea, timpul de solidificare se schimbă brusc și acea zonă de tranziție este locul unde preferă să apară carburile. Revizuirea modelelor, razele de tranziție și răcirea controlată a matriței evită problema în loc să o corecteze mai târziu.
Tratamentul termic ca pas corectiv
Dacă carburile s-au format deja, recoacerea prin feritizare le dizolvă. Menținerea pieselor turnate la aproximativ 900 de grade Celsius timp de una până la trei ore, apoi răcirea lent, permite cementitei să se descompună și carbonului să precipite sub formă de grafit. Tratamentul termic al pieselor turnate de mașini-unelte urmează aceeași logică: aduceți matricea la duritatea specificată și îndepărtați fazele instabile. Tratamentul termic costă timp și energie, astfel încât turnătoriile îl tratează ca pe o etapă corectivă, nu ca un substitut pentru controlul procesului.
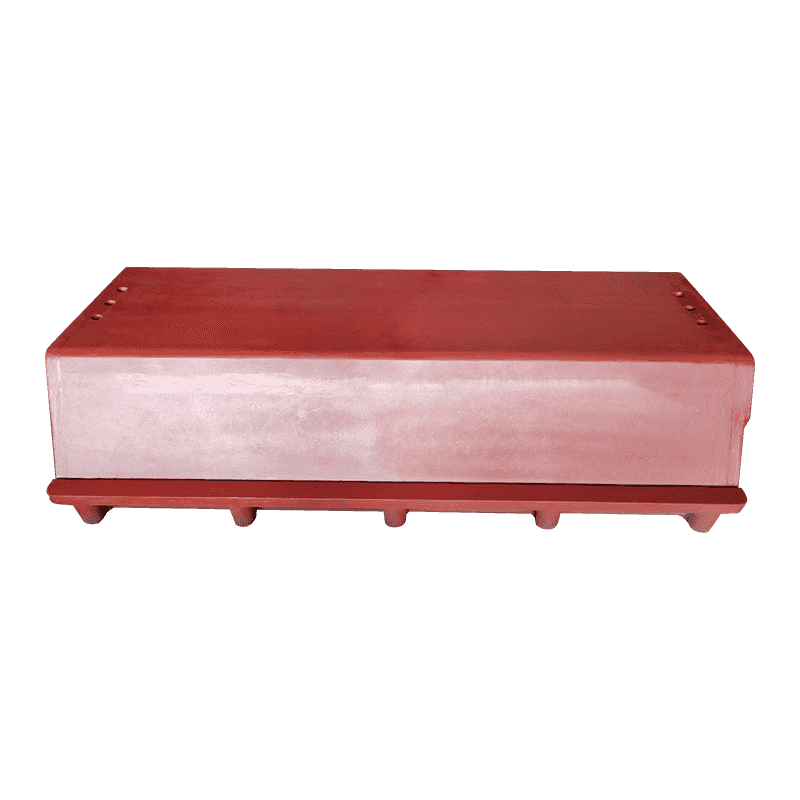
Piesele turnate pentru mașini-unelte, cu secțiunile lor grele și timpii lungi de răcire, sunt mai puțin expuse la carburi cu pereți subțiri, dar necesită totuși un ciclu de recoacere definit pentru a oferi o structură stabilă și uniformă.
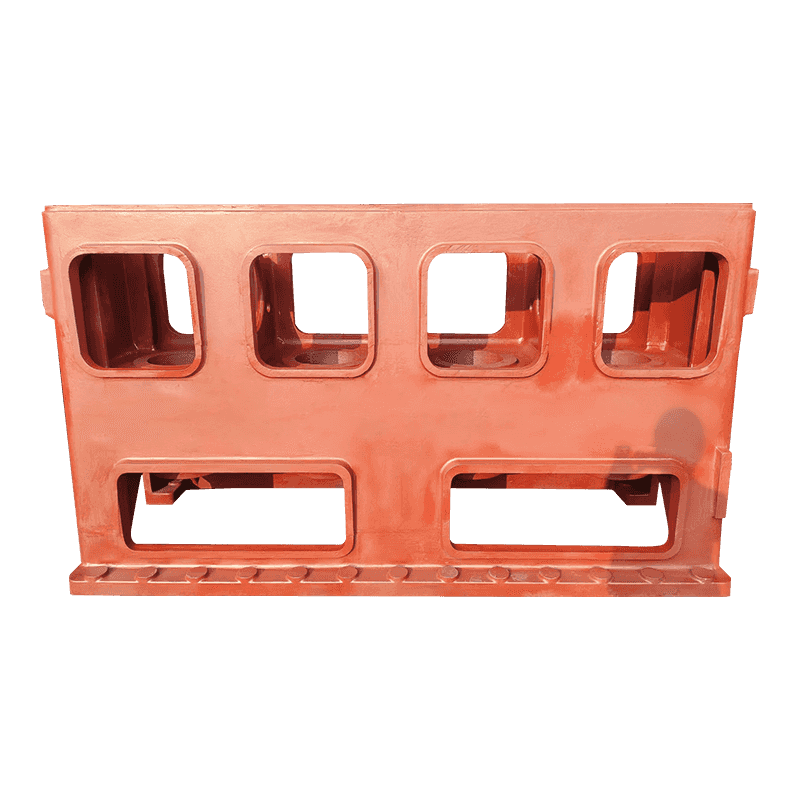
 Bază stabilă a mașinii pentru suport pentru mașini-unelte Servind ca fundație structurală a unei mașini-unelte, această bază oferă rigiditate și rezistență la vibrații. Textul înconjurător subliniază faptul că turnările cu secțiuni grele necesită încă un ciclu de recoacere definit pentru o structură consistentă și uniformă. Vizualizare produs →
Succes. O turnătorie care respectă limite strânse de chimie, inoculare târzie și un ciclu de recoacere definit poate produce fontă ductilă care se prelucrează identic de la lot la lot. Această consistență valorează mai mult decât economiile dintr-un mix de taxe mai ieftin.
Ce trebuie să verificați înainte de a plasa comanda
Carburele sunt un rezultat al procesului, nu un eveniment aleatoriu. Câteva întrebări direcționate separă o turnătorie care își controlează procesul de una care speră la ce este mai bun. Aceste verificări durează puțin timp și previn surprinderea problemelor cu carbură după începerea prelucrarii.
- Consultați certificatul complet de chimie. Cele mai multe certificate listează carbon și siliciu. Solicitați suplimentar limitele de crom, mangan, molibden și vanadiu. Un furnizor care nu raportează acestea poate să nu le monitorizeze.
- Întrebați cum se aplică inocularea. Inocularea cu flux sau oală în ultima etapă este un semnal puternic că nuclearea este luată în serios.
- Definiți matricea și tratamentul termic. Indicați dacă piesele turnate sunt livrate ca turnate, normalizate sau recoapte și ce microstructură este așteptată în zonele critice.
- Solicitați o hartă a durității pe primul articol. Verificați duritatea la secțiunile subțiri și lângă alezajele prelucrate, nu numai pe bara de testare turnată separat. Diferența dintre duritatea barei de testare și duritatea locală este locul unde se ascund carburile.
- Notați acceptul de carbură pe zonă. Dacă desenul nu poate tolera carburi într-o anumită zonă, spuneți așa. Dacă cantitățile mici sunt acceptabile în altă parte, spuneți și asta.
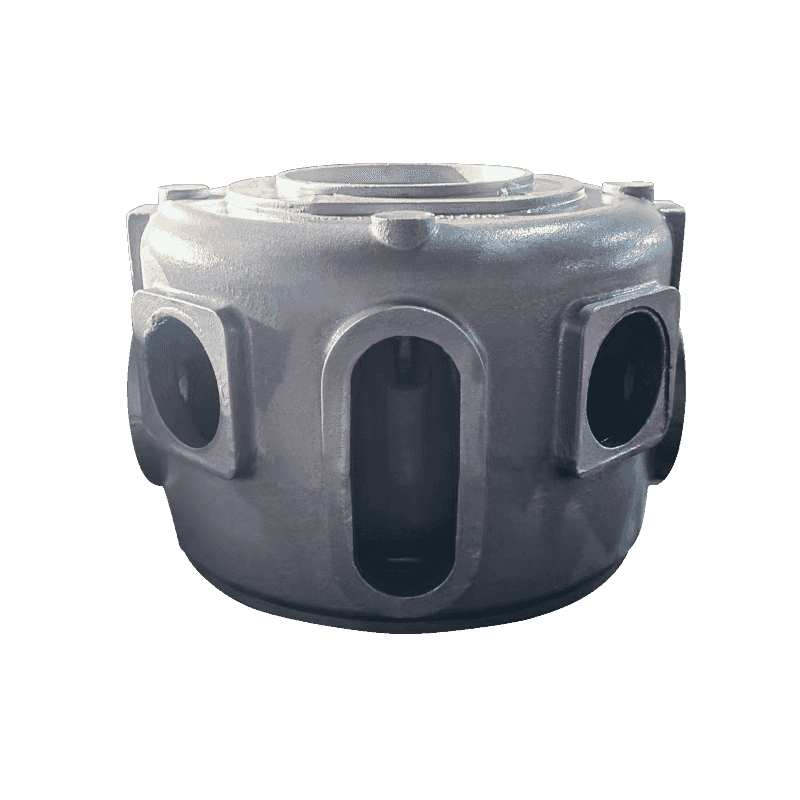
Piesele turnate pentru pompe și supape sunt un caz tipic în care această conversație dă roade. Un corp de pompă trebuie să fie etanș la presiune, prelucrat pe mai multe fețe și fiabil la temperatură variabilă. Discuția despre carbură trece rapid de la „are orice permis” la „unde exact sunt permise”.
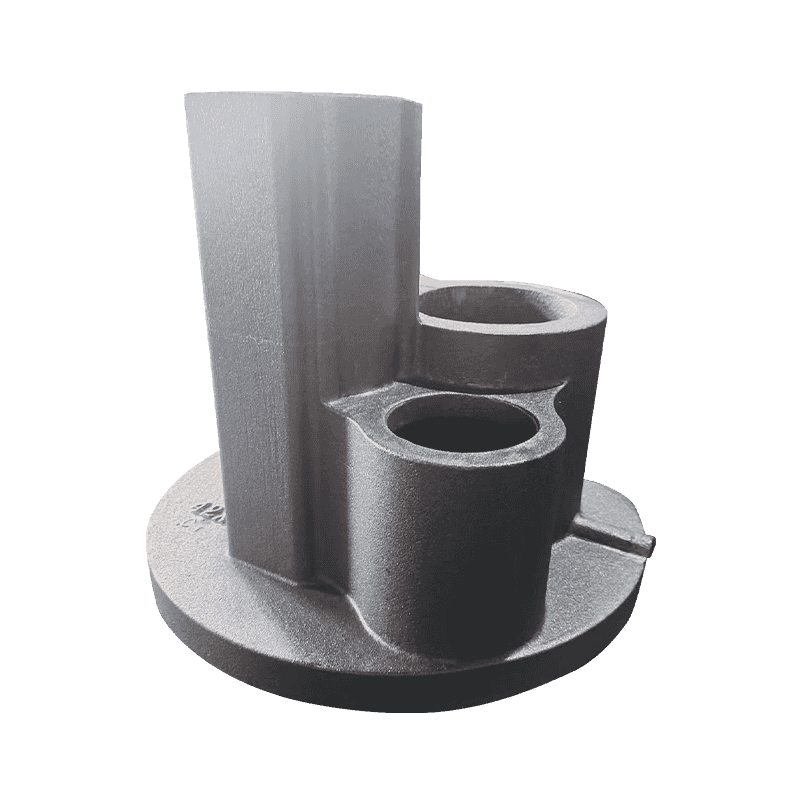
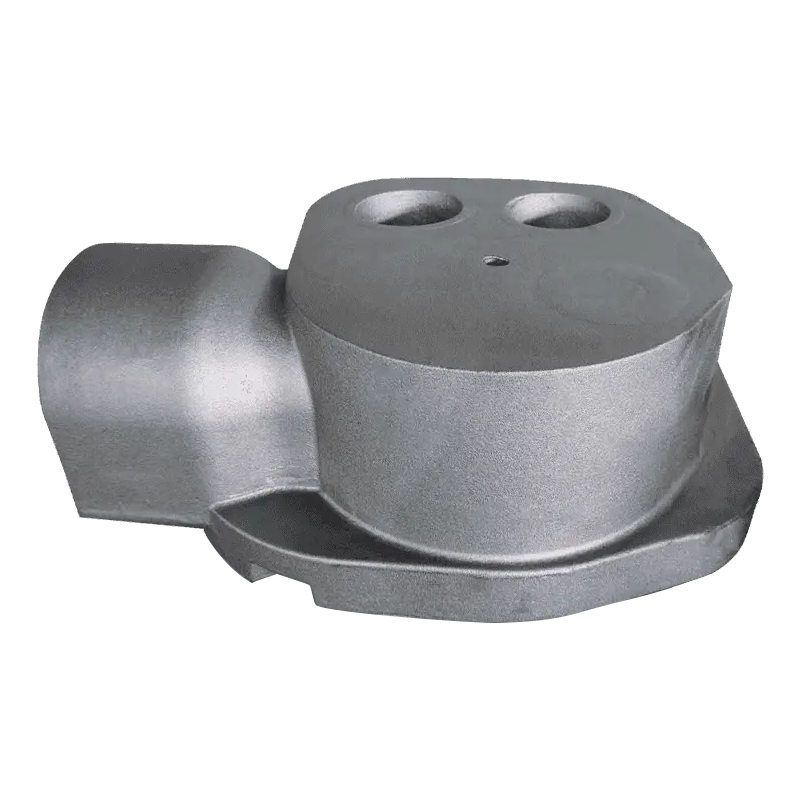
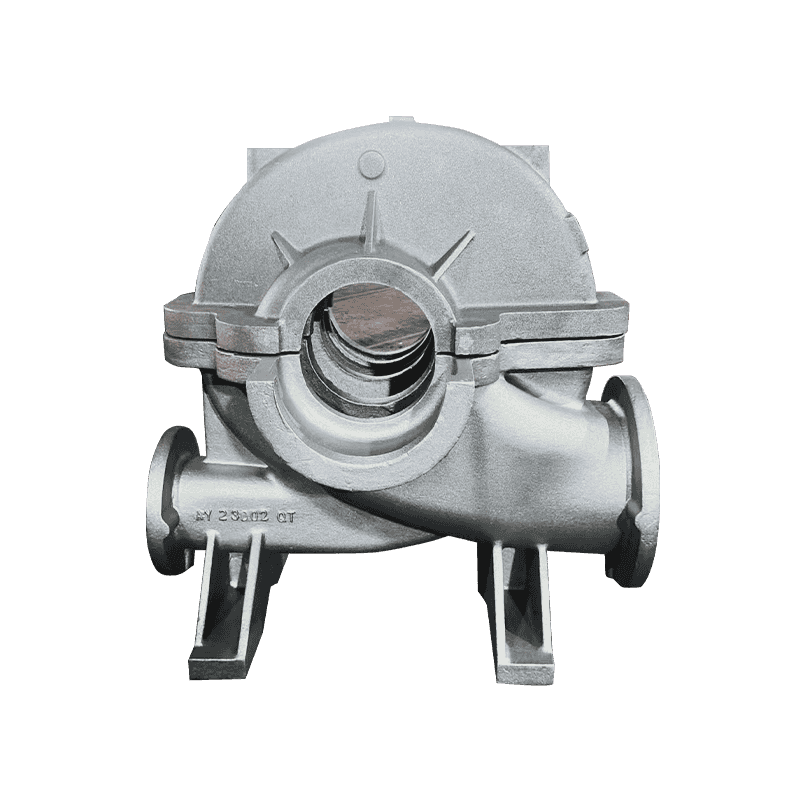
 Turnare corpului pompei cu construcție etanșă la presiune Această pompă și corpul supapei ghidează fluxul de fluid și susține supapa cu canale integrate. Fețele sale multiple prelucrate și cerințele de etanșare la presiune se aliniază cu discuția despre locația carburilor, făcându-l un element cheie de revizuit. Vizualizare produs →
Înainte de a solicita oferte, revizuiți portofoliul existent al furnizorului. O turnătorie care produce deja o geometrie similară are un avantaj măsurabil; poti inspectați gama de produse și judecați dacă piesele turnate în producție se potrivesc cu piesele de care aveți nevoie.
Avertizare. O cotație vizibil mai mică decât media pieței merită întrebări suplimentare, nu mai puține. Diferența dintre o încărcare controlată și o încărcare ieftină este adesea vizibilă în cantitatea de elemente de stabilizare a carburilor care intră în topitură.
Rezultatul: carburile pot fi gestionate, dar numai dacă întrebați
Formarea carburilor în turnările din fontă ductilă este previzibilă. Rezultă din viteza locală de răcire, compoziția și condițiile de nucleare și poate fi controlată prin proiectarea deliberată a procesului. Costul prevenirii este modest: limite chimice disciplinate, inoculare în timp util și o etapă de tratament termic acolo unde este necesar. Costul descoperirii tardive a carburilor este mare: prelucrare casată, teste de presiune eșuate, timpi de nefuncționare a mașinii și livrări disputate.
Cel mai bun moment pentru a trata carburi este înainte ca modelul să fie tăiat și să fie semnată comanda de cumpărare. Al doilea cel mai bun moment este acum, în timp ce încă controlați specificația, planul de verificare și conversația cu furnizorul dvs.