RO
Ghid de selecție a materialelor pentru cumpărătorii industriali
Piese turnate din fontă ductilă gri: potrivirea metalului cu mașina
Nu fiecare piesă din fontă ar trebui să fie din fontă gri și nu fiecare piesă ar trebui să fie ductilă. Iată cum cumpărătorii cu experiență le separă pe cele două înainte ca modelul să fie tăiat.
Un inginer de aprovizionare care evaluează piese turnate din fontă ductilă cenușie pentru o linie de compresor începe de obicei cu un desen și o indicație de material. Următoarea întrebare este dacă acea înștiințare ar trebui să fie din fontă gri, din fontă ductilă sau o combinație a ambelor în diferite părți. Răspunsul scurt este că aceste două materiale rezolvă probleme diferite: fierul cenușiu absoarbe vibrațiile și mașinile curat, în timp ce fontul ductil absoarbe șocul și poartă presiunea.
Decizia contează cel mai mult în etapa de specificare. Odată ce o turnare este utilată și în producție, schimbarea calității materialului înseamnă noi modele, noi parametri de prelucrare și noi teste de calificare. Rezolvarea întrebării gri versus ductile înainte ca prima probă să fie turnată economisește mult mai mulți bani decât orice corecție ulterioară.
Fierul cenușiu și fierul ductil nu sunt interschimbabile
Ambele materiale sunt aliaje fier-carbon-siliciu turnate din același tip de cuptor. Diferența constă în forma grafitului din structura finală. În fierul cenușiu, carbonul formează fulgi lungi și subțiri. Acești fulgi conferă materialului o amortizare excelentă a vibrațiilor și fac să fie o plăcere de prelucrat, dar acționează și ca factori de creștere a tensiunii interne sub tensiune, ceea ce limitează alungirea și rezistența la impact.
În fierul ductil, un mic adaos de magneziu în oală face ca carbonul să se solidifice sub forma unor sfere minuscule, numite noduli. Fără vârfuri ascuțite pentru a concentra stresul, fonta ductilă atinge rezistențe la tracțiune de 400 MPa și în sus, cu o alungire de la 2 la 18 la sută, în funcție de grad. Compensația este o amortizare ceva mai mică și o prelucrare ușor mai solicitantă în comparație cu fierul gri.
Pentru inginerii de achiziții, traducerea practică este simplă: fierul gri menține structurile liniștite și stabile; fonta ductilă menține structurile intacte sub sarcină.
| Proprietate | Fierul Gri | Fontă ductilă |
|---|---|---|
| Forma de grafit | Fulgi | Sferoizi |
| Rezistenta la tractiune | 150–350 MPa | 400–700 MPa |
| Alungirea la rupere | < 1% | 2–18% |
| Amortizarea vibrațiilor | Excelent | Moderat |
| Prelucrabilitate | Excelent | Bun |
| Rezistenta la impact | Scăzut | Înalt |
| Cost relativ pe parte | Scăzuter | Înalter |
Fierul cenușiu absoarbe vibrațiile; fierul ductil absoarbe șocul. Înțelegerea acelei diferențe unice rezolvă mai multe dispute de casting decât orice negociere de preț.
Potrivirea aliajului cu componenta
Piese turnate pentru compresoare
Corpurile compresoarelor, carterurile, scaunele rulmenților și scaunele rotorului își petrec durata de viață sub vibrații continue și solicitări mecanice ciclice. Fierul cenușiu este alegerea clasică pentru aceste părți structurale, deoarece menține rezonanța scăzută și reduce zgomotul radiat. Cilindrii, zonele supapelor și camerele de refulare, pe de altă parte, se confruntă adesea cu o presiune internă mai mare și încărcări termice repetate; fonta ductilă oferă marja de siguranță de care au nevoie aceste zone de lucru.
Prin urmare, o linie tipică de produse de compresoare utilizează ambele metale. Cadrul și piesele turnate de susținere, unde rigiditatea și amortizarea contează, sunt de obicei din fier cenușiu. Zonele care conțin presiune și cele sensibile la oboseală, cum ar fi cilindrii și scaunele de evacuare, sunt specificate în fontă ductilă. Această abordare hibridă este o practică standard în rândul producătorilor de compresoare cu experiență.
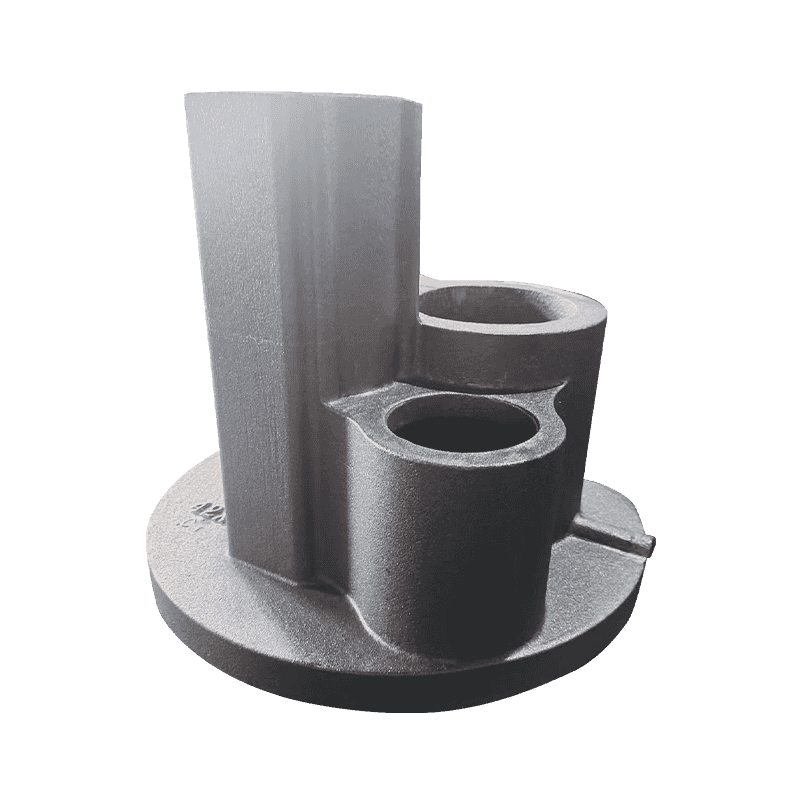
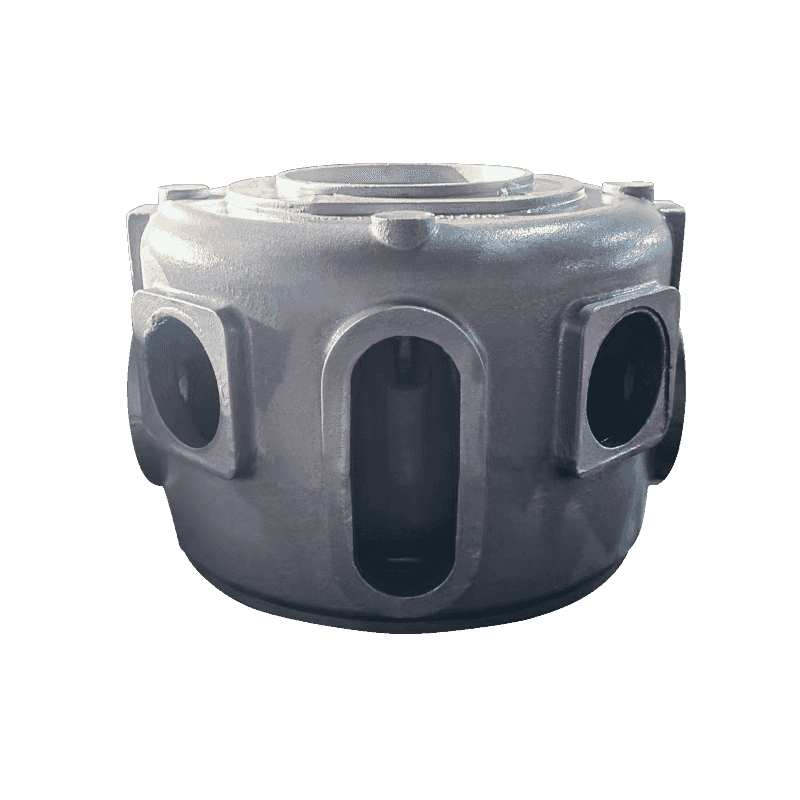
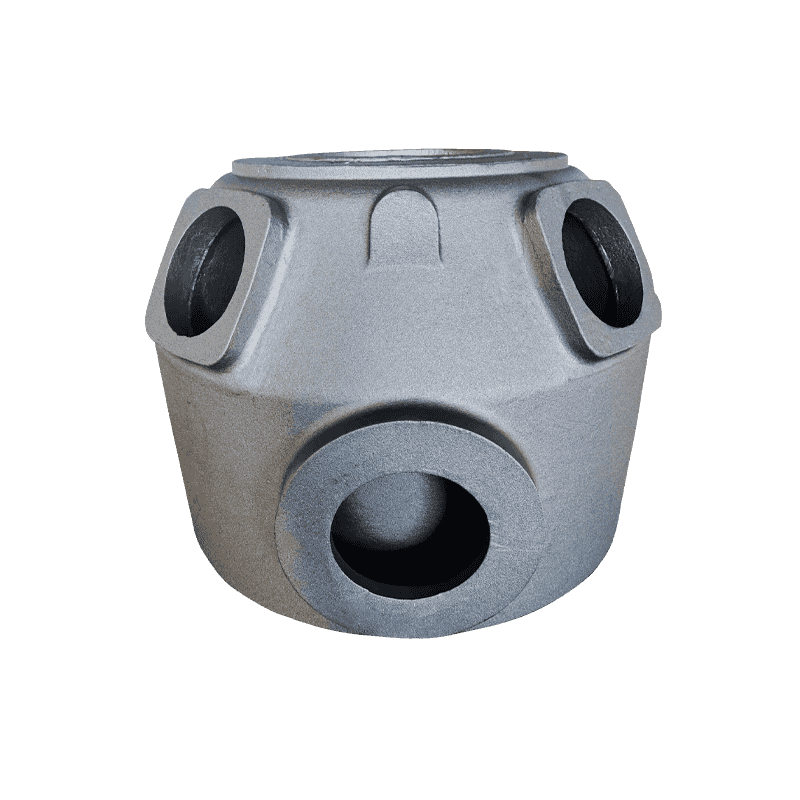
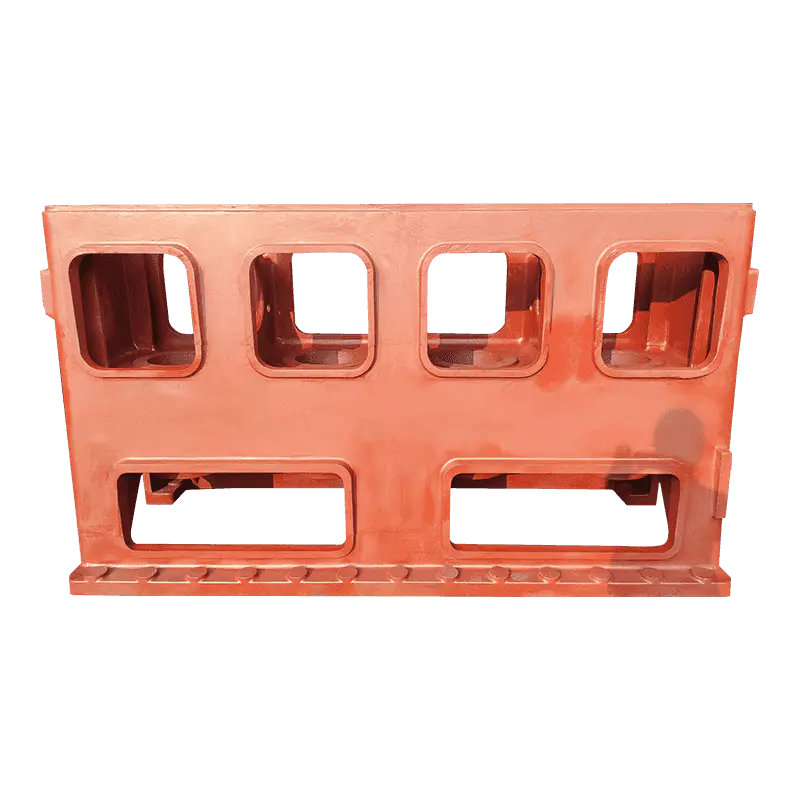 Corpul compresorului turnat în fontă ductilă pentru integritatea presiunii Această turnare este potrivită pentru cilindrii compresoarelor și alte zone de reținere a presiunii în care sunt necesare densitate mare și rezistență la oboseală, fisuri și deformare pentru a trece testele hidrostatice. Vizualizare produs →
Piese turnate pentru pompe și supape
Corpurile pompelor, capacele pompelor, corpurile supapelor și piesele turnate legate de rotor sunt evaluate după un standard diferit: integritatea presiunii. Aceste piese trebuie să treacă testele hidrostatice, să reziste la eroziune și să mențină stabilitatea dimensională în contact cu fluidele de proces. Fonta ductilă domină această categorie, deoarece secțiunile de perete pot fi mai subțiri și presiunea de serviciu mai mare, fără riscul de rupere fragilă al grafitului de fulgi.
Fierul cenușiu apare încă în componentele pompelor unde presiunea este scăzută și economia de prelucrare contează, cum ar fi carcasele rulmenților, capacele și flanșele auxiliare. Logica de selecție ar trebui să urmeze plicul de presiune, nu tradiția.
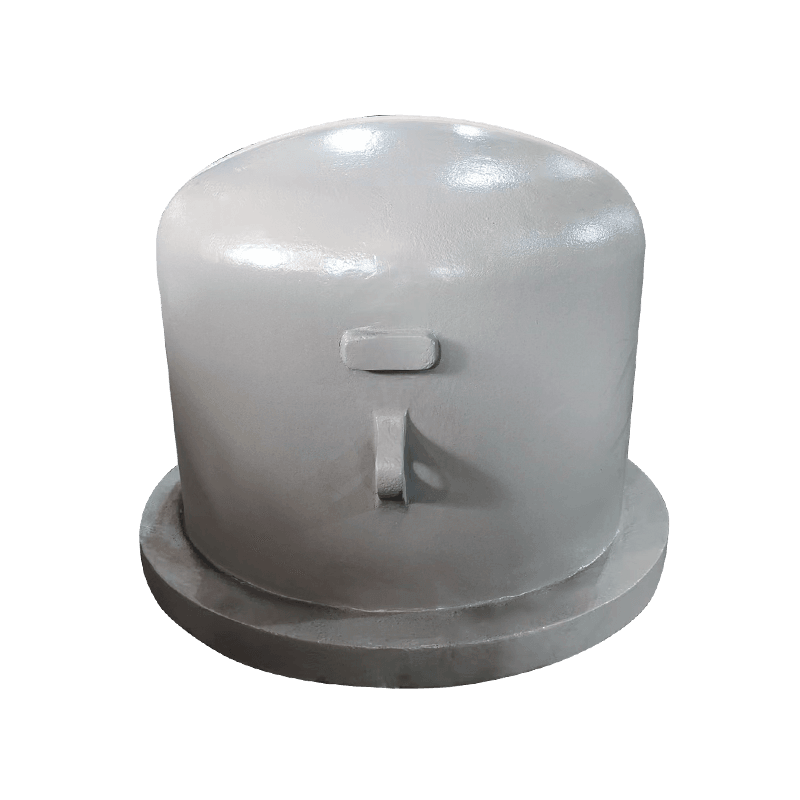
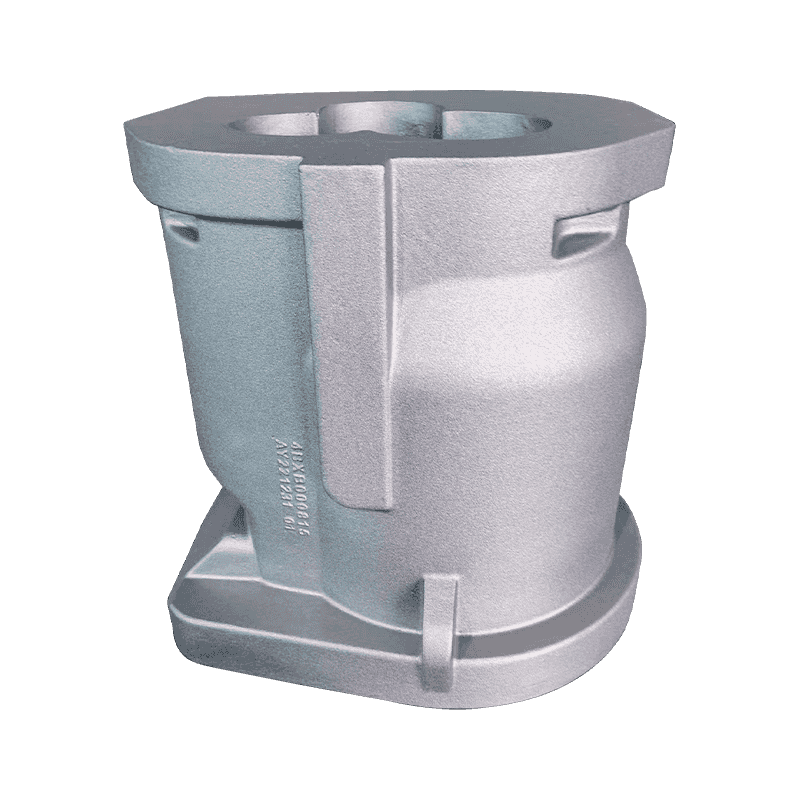
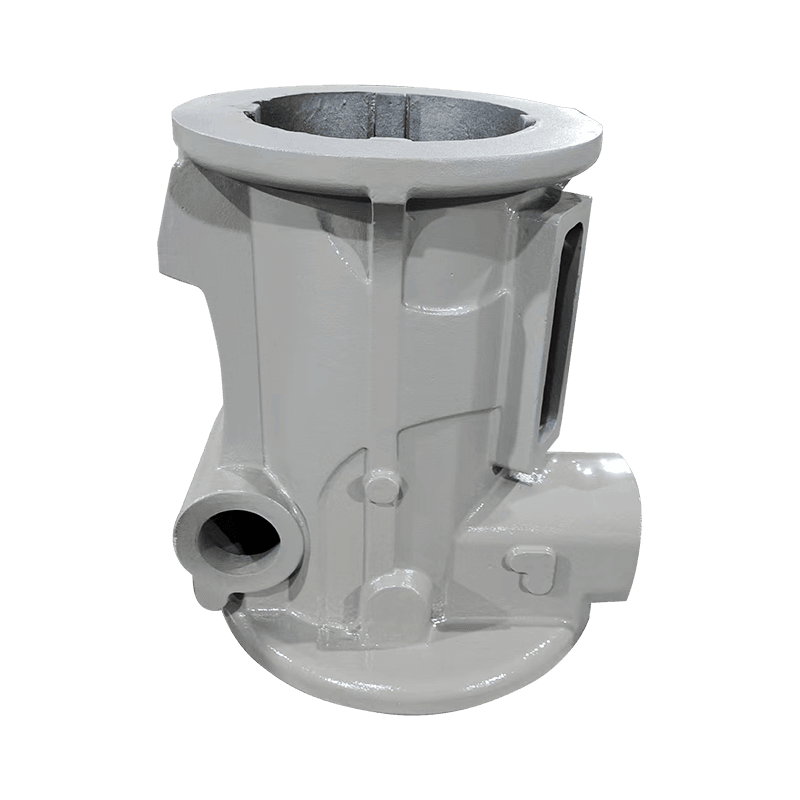
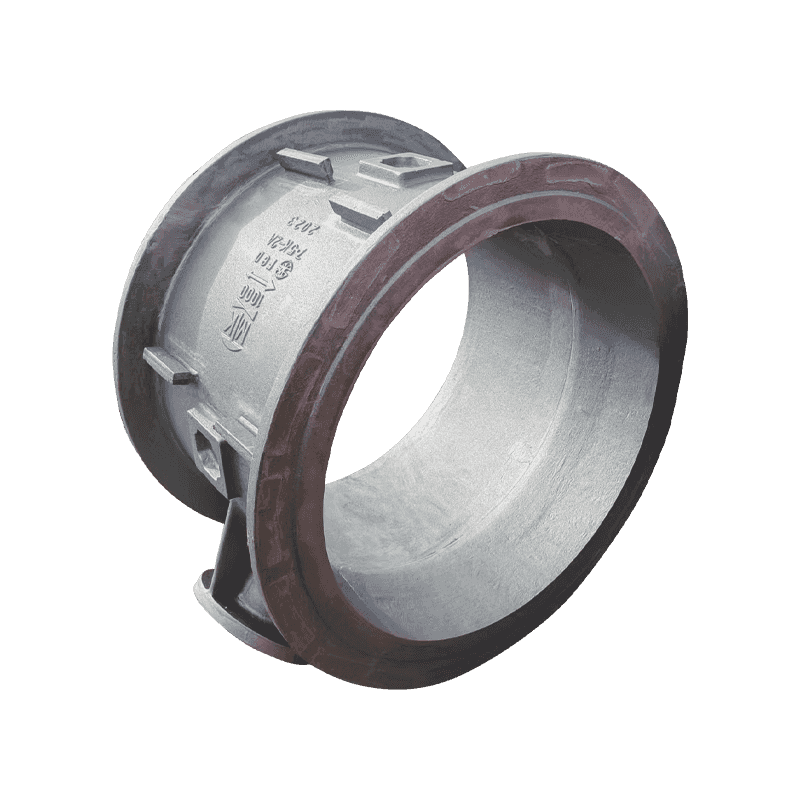 Turnare corpului supapei pompei pentru controlul debitului și suport Acest corp de supapă de pompă oferă suport stabil și dirijarea corectă a fluidului prin canalele de curgere integrate, o componentă de joasă presiune în care economia de prelucrare a fierului gri are sens. Vizualizare produs →
Structuri de mașini-unelte
Bazele și coloanele de mașini-unelte au o cerință diferită: stabilitate dimensională pe termen lung. O operație de prelucrare de precizie nu poate menține toleranțe strânse dacă structura din spatele ei rezonează sau se strecoară sub sarcină. Fierul cenușiu este materialul testat în timp, deoarece structura sa de grafit în fulgi amortizează vibrațiile mult mai bine decât oțelul sau fonta ductilă și acceptă răzuirea și finisarea fină pe care o cer ghidajele.
Fonta ductilă intră în construcția de mașini-unelte în zone specifice de încărcare, cum ar fi suporturile axului și îmbinările puternic încărcate, unde rezistența la tracțiune contează mai mult decât amortizarea. Tratamentul termic modelează, de asemenea, acuratețea pe termen lung: the Tratamentul termic al pieselor turnate pentru mașini-unelte poate îmbunătăți rezistența la uzură în același timp ameliorând stresul rezidual.
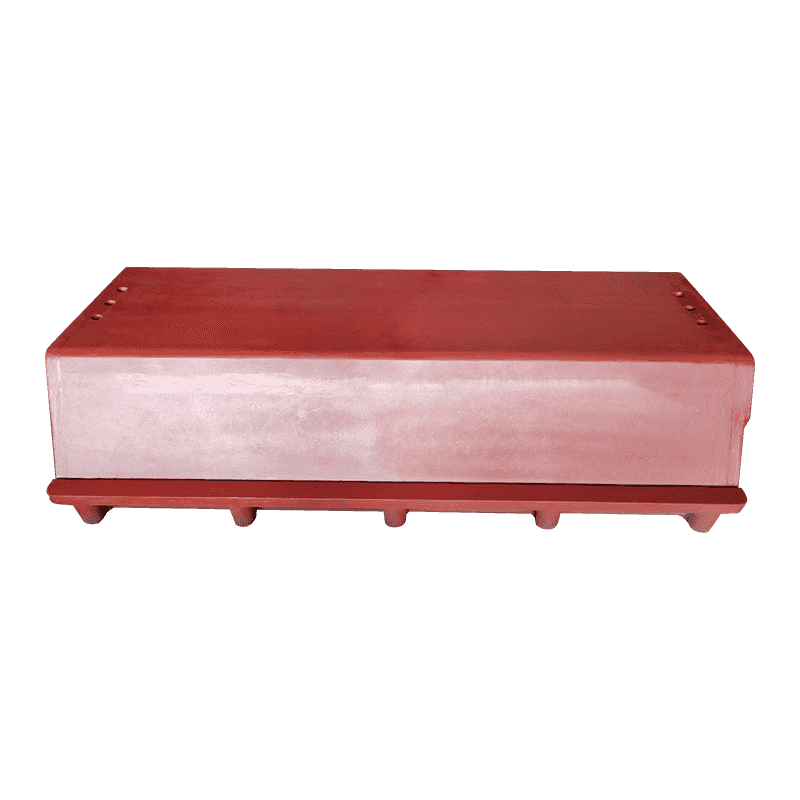
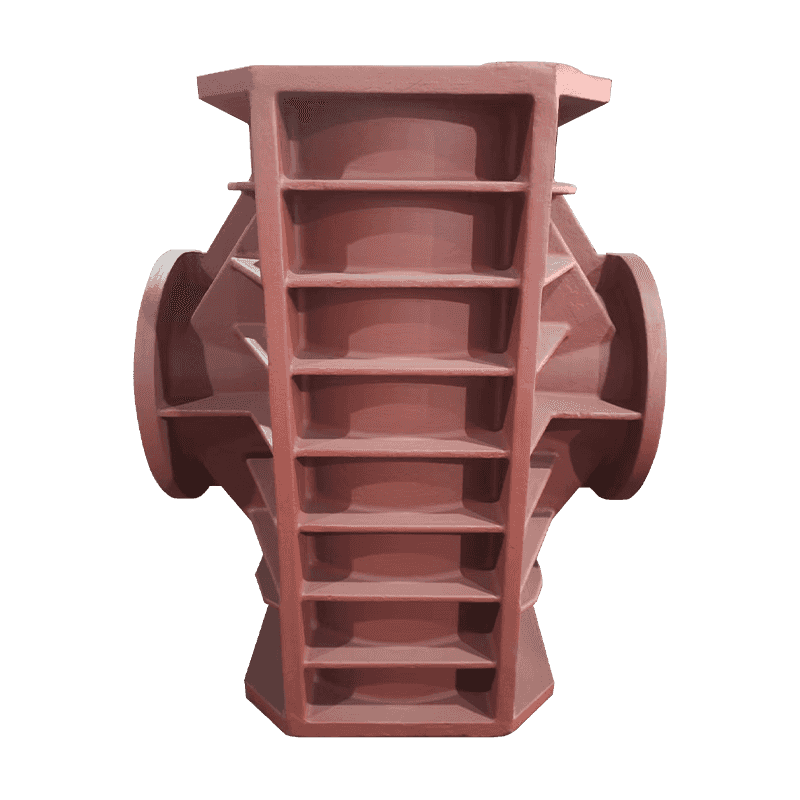
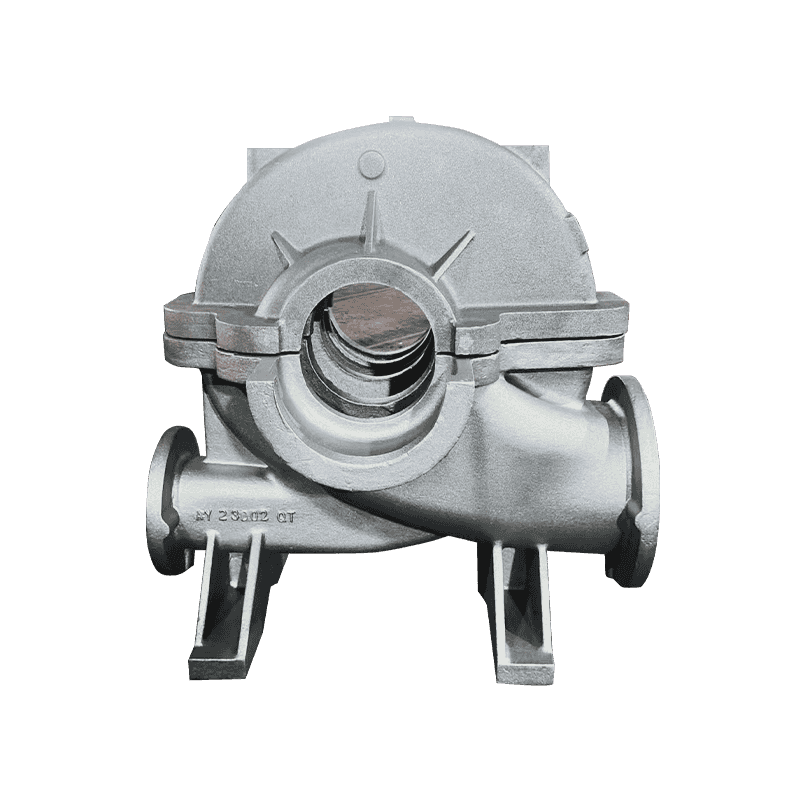
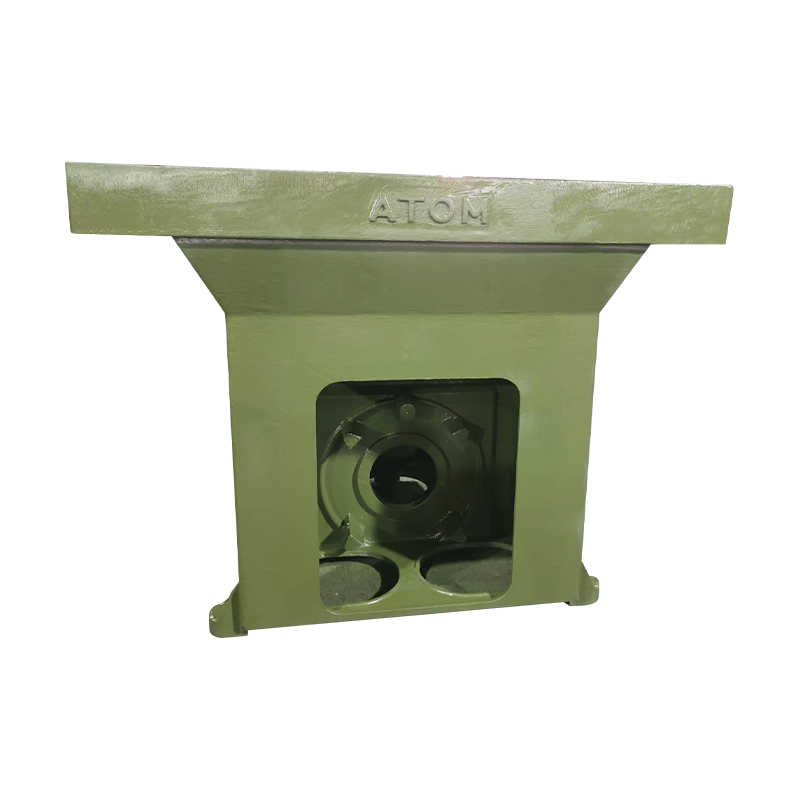 Turnare de bază pentru mașini-unelte pentru stabilitate și amortizare a vibrațiilor Această bază susține componentele mașinii-unelte și menține precizia de lucru prin rezistența la deformare și absorbția vibrațiilor, o alegere specifică atunci când amortizarea cu fier gri depășește rezistența la tracțiune. Vizualizare produs →
Patru factori de calitate de verificat înainte de a aproba un furnizor
Expresia „piese turnate din fontă ductilă gri” sună suficient de largă pentru a acoperi orice turnătorie, dar diferența dintre o turnare care durează și una care curge, crapă sau deformează este disciplina procesului. Înainte de a se angaja față de un furnizor, cumpărătorii ar trebui să verifice patru domenii.
- Controlul metalurgic. Echivalentul de carbon, conținutul de siliciu și practica de inoculare determină forma și răcirea grafitului. O turnătorie care înregistrează fiecare topitură și poate partaja analize spectrochimice este o turnătorie care poate menține un grad în toate sesiunile de producție.
- Sensibilitatea secțiunii. O turnare cu secțiuni atât subțiri, cât și groase este dificil de turnat, deoarece ratele de răcire diferă. Fierul cenușiu care se răcește greu în secțiuni subțiri devine greu de prelucrat; fonta ductilă care își pierde nodulitatea în secțiuni grele devine slabă. Furnizorul trebuie să explice modul în care sunt controlate ambele condiții.
- Toleranță dimensională și toleranță de prelucrare. Clasele de toleranță la turnare și alocațiile de prelucrare convenite definesc cât de mult material trebuie să elimine centrul dvs. de prelucrare. Litigiile pornesc adesea de la cote inconsecvente, nu de la dimensiuni nominale greșite.
- Inspecție și testare. Confirmați dacă turnatoria efectuează teste de tracțiune, duritate, presiune, ultrasunete sau particule magnetice. Un certificat de testare are sens numai dacă corespunde aceluiași lot cu piesele dumneavoastră turnate.
Lucrul cu o turnătorie care tratează ambele familii ca pe o afacere de bază
Haian Aoyu Machinery Manufacturing Co., Ltd. produce fontă gri și fontă ductilă ca activitate principală, nu ca o linie secundară ocazională. Compania operează o turnătorie cu o capacitate anuală de 20.000 de tone în Nantong, Jiangsu, cu 30.000 de metri pătrați de clădiri și exportă în Statele Unite, Germania, Italia, Danemarca, Elveția, Belgia, Spania și Japonia.
Pentru producătorii de echipamente, avantajul practic este că ambele familii de fier pot fi planificate într-un singur lanț de aprovizionare. Piese turnate pentru compresoare, cum ar fi caroserii, cadre, cilindri, cartere și găleți de ulei; piese turnate pentru pompe și supape, cum ar fi corpuri de pompe, capace și corpuri de supape; iar turnările pentru mașini-unelte, cum ar fi bazele și coloanele, pot fi consolidate sub un singur sistem de calitate și un singur canal de comunicare.
O turnătorie care turnează ambele familii zilnic este, de asemenea, mai rapidă în a transforma un desen în parametri de proces. Când o parte este din fontă gri și alta este din fontă ductilă, furnizorul poate semnala potențiale probleme de turnare înainte de tăierea sculelor, mai degrabă decât după ce primul lot eșuează inspecția.
Concluzia
„Piesele turnate din fontă ductilă cenușie” nu reprezintă o singură decizie materială; este o decizie de portofoliu. Fierul gri contribuie la controlul vibrațiilor, prelucrabilitate și costuri mai mici. Fonta ductilă contribuie la rezistență, duritate și integritate la presiune. Cea mai bună strategie de achiziție este de a defini fiecare turnare în funcție de munca sa mecanică, apoi lăsați turnatoria să propună gradul corespunzător și să verifice metalurgia, dimensiunile și înregistrările de inspecție înainte de începerea producției.