RO
Un butuc rotor din fontă ductilă pentru o turbină eoliană modernă poate cântări mai mult de zece tone. Este turnat, prelucrat și apoi fixat cu șuruburi la un turn care se poate ridica la trei sute de metri deasupra solului. Odată instalat, va fi încărcat și descărcat de milioane de ori, la temperaturi de până la minus patruzeci de grade Celsius și se preconizează că va rămâne solid din punct de vedere structural timp de douăzeci de ani sau mai mult.
Acea combinație de secțiuni grele, climă aspră și serviciu dominat de oboseală este motivul pentru care turnarea turbinelor eoliene este specificată aproape la fel de des în fonta ductilă feritică EN-GJS-400-18U-LT precum este specificat oțelul pentru arborele principal. Fonta ductilă oferă proiectantului rezistența și duritatea pentru a forma forme structurale mari și o face la un cost de turnare și prelucrare pe care alternativele din oțel forjat sau fabricat nu se pot egala.
De ce piesele turnate din fontă ductilă domină hardware-ul turbinelor eoliene
În fonta ductilă, grafitul din interiorul microstructurii este mai degrabă sferic decât sub formă de fulgi. Acești noduli întrerup matricea metalică ductilă mult mai puțin decât fulgii ascuțiți de grafit ale fontului cenușiu, motiv pentru care fonta ductilă oferă o alungire măsurabilă și o rezistență la impact într-o gamă largă de temperaturi. Pentru componentele turbinelor eoliene, rezultatul practic este un material care poate suporta sarcini grele, poate supraviețui climatelor reci și poate fi turnat în structuri mari, aproape de rețea, cum ar fi butuci, cadre și carcase.
Principalele piese turnate pentru turbine eoliene realizate din fontă ductilă includ:
- Butuci de rotor
- Carcase de rulmenți principale
- Cadre de pat și cadre principale
- Carcasele cutiei de viteze
- Brațe de cuplu
- Carcase de antrenare înclinată și înclinată
- Etriere de frână și suporturi de montare
Fierul cenușiu este mai ieftin și mai ușor de turnat, dar grafitul său în fulgi îl face casant; se limitează la piese ușor încărcate, cum ar fi contragreutăți, capace și canale pentru cabluri. Oțelul turnat oferă valori mai mari de rezistență pe hârtie, dar temperatura de topire mai ridicată, turnarea mai scumpă, timpii de prelucrare mai lungi și tendința mai mare la defecte de contracție îl fac mai degrabă excepția decât regula pentru aceste componente cu secțiuni mari. De aceea fonta ductilă, familia de materiale în care sperăm să facem mai transparentă Ce este fierul ductil , ocupă centrul fiecărei discuții despre turnarea turbinelor eoliene.
EN-GJS-400-18U-LT: Nota care definește categoria
Majoritatea specificațiilor europene ale turbinelor eoliene fac referire la standardul EN 1563 și numesc EN-GJS-400-18U-LT, fonta ductilă feritică de joasă temperatură cunoscută anterior ca GGG 40.3. Codul de calitate explică materialul: rezistență minimă la tracțiune de 400 MPa, alungire minimă de 18%, U pentru un test de impact obligatoriu cu crestături și LT pentru tenacitate la temperatură scăzută.
Cerințele minime tipice pentru acest grad în aplicațiile cu turbine eoliene sunt rezumate mai jos.
| Proprietate | Cerință minimă | Condiție de testare |
|---|---|---|
| Rezistenta la tractiune Rm | 400 MPa | Probă de testare turnată separat |
| 0,2% rezistență la rezistență Rp0,2 | 240 MPa | Probă de testare turnată separat |
| Alungirea A | 18% | Probă de testare turnată separat |
| Rezistența la impact KV | 12 J mediu, 9 J single | La -20 °C, crestătură în V |
| Opțiune de temperatură scăzută | medie 10 J | La -40 °C, adăugat de mulți OEM |
Cerința critică este matricea feritică. Ferita este faza moale, ductilă a fontei; când înconjoară nodulii de grafit, o fisură în curs de dezvoltare trebuie să-și reinițieze continuu calea în loc să treacă prin perlita tare. U din desemnare înseamnă că valoarea impactului trebuie demonstrată, nu presupusă, astfel încât o turnătorie trebuie să controleze microstructura turnată sau recoaptă cu grijă. Pentru locurile de instalare din nord, producătorii de turbine adaugă de obicei un test de impact de -40 °C, un minim de noduritate mai mare sau ambele. Dacă o turnătorie nu poate garanta acele valori într-o secțiune de butuc de două tone, turnarea a eșuat deja caietul de sarcini înainte de a părăsi magazinul.
Viața de oboseală guvernează designul
Piesele turnate pentru turbinele eoliene sunt proiectate mai degrabă în funcție de oboseală decât de rezistența statică. Gama de tensiuni dintr-un butuc sau cadru de pat poate ciclă de zece milioane de ori sau mai mult, astfel încât orice defect volumetric are potențialul de a deveni un nucleu de fisuri. EN-GJS-400-18U-LT, cu matricea sa feritică, oferă toleranța la fisurare pentru a face față acestei sarcini. Dar numai nota nu este suficientă. Sensibilitatea secțiunii este riscul ascuns: un perete dintr-un butuc care are o grosime de 100 mm se răcește cu o viteză complet diferită de o nervură subțire de lângă el. Grafitul mai gros, un număr mai mic de noduli și carburi reziduale pot apărea la nivel local și, odată cu acestea, duritate și rezistență la oboseală mai scăzute.
Un design bun ajută. Păstrați grosimea secțiunii cât mai uniformă posibil, amestecați secțiunile grele în nervuri cu tranziții graduale și rotunjiți fiecare colț de reintrare, deoarece concentrațiile de tensiuni sunt locul în care încep fisurile de oboseală.
Controlul procesului în turnătorie
Piesele turnate mari pentru turbine eoliene din fontă ductilă nu sunt produse din noroc. Fiecare pas al procesului de turnătorie trebuie să fie disciplinat:
- Nodulizarea. La topitură se adaugă magneziu pentru a transforma grafitul în noduli; consistența acestui tratament decide dacă piesa atinge o noduritate de 90% sau mai puțin.
- Inoculare. Inocularea repetată cu inoculante pe bază de ferosiliciu crește numărul de noduli și suprimă carburile libere din marginile subțiri.
- Turnarea. Filtrele și viteza de turnare controlată împiedică zgura și produsele de reoxidare să ajungă pe căi de încărcare critice.
- Hrănire. Designul de ridicare trebuie validat în raport cu simularea solidificării, astfel încât punctele fierbinți izolate să nu se micșoreze în timpul răcirii.
- Tratament termic. O recoacere de feritizare dizolvă carburile și omogenizează matricea, restabilind valorile de alungire și impact cerute de caietul de sarcini.
Turnătoriile cu rutine documentate de tratare termică și capacitatea de a simula umplerea și solidificarea au un avantaj decisiv în această clasă de produse.
O turnare mare de fontă ductilă este gradată în momentul în care se solidifică. Nicio cantitate de prelucrare nu va corecta o microstructură care nu s-a dezvoltat corespunzător.
Ce specifica un cumparator responsabil
Pentru cumpărători, discuția despre turnarea turbinelor eoliene din fontă ductilă este așadar o discuție despre cerințe. O specificație tehnică serioasă ar trebui să acopere cel puțin:
- Clasa materialului și standard: EN-GJS-400-18U-LT la EN 1563 în Europa sau ASTM A536 Grad 65-45-12 cu o clauză de impact asupra temperaturii scăzute convenită pentru proiectele din America de Nord.
- Acceptarea microstructurii: noduritatea minimă, intervalul de dimensiuni ale grafitului și conținutul maxim de perlit în matrice.
- Poziția și frecvența probei de testare: probe turnate separat versus probe turnate și câte teste Charpy sunt necesare per topitură.
- Teste nedistructive: nivelul de testare cu ultrasunete, limitele de acceptare și inspecția cu particule magnetice a suprafețelor critice prelucrate.
- Politica de reparații: ce defecte minore pot fi reparate, prin ce procedură și cum sunt reinspectate zonele reparate.
- Documentatie: Certificat de material EN 10204 3.1, diagrame de tratament termic și rapoarte NDT.
Capacitatea de turnătorie determină integritatea turnării
Pasul de la piese turnate mici din fontă ductilă la scara turbinelor eoliene nu este liniar. Secțiunile grele necesită experiență în porți, alimentare, inoculare, tratament termic, manipulare cu macarale și testare nedistructivă pe care o acumulează numai operatorii de piese turnate cu secțiuni mari. Prin urmare, un OEM de turbine sau un furnizor de nivel 1 evaluează nu doar chimia, ci și întreaga etajă de producție a turnătoriei.
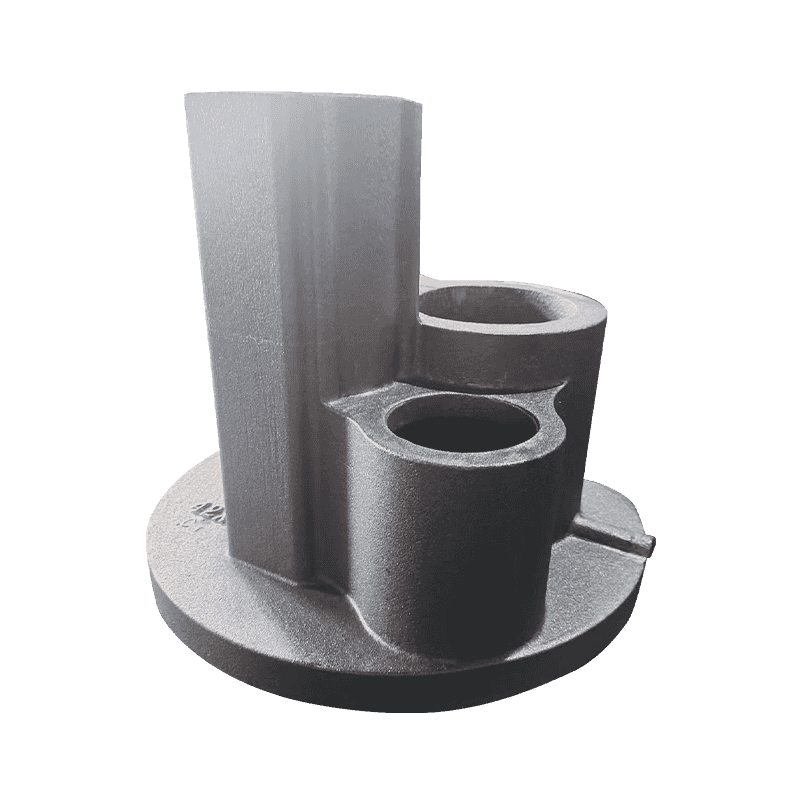
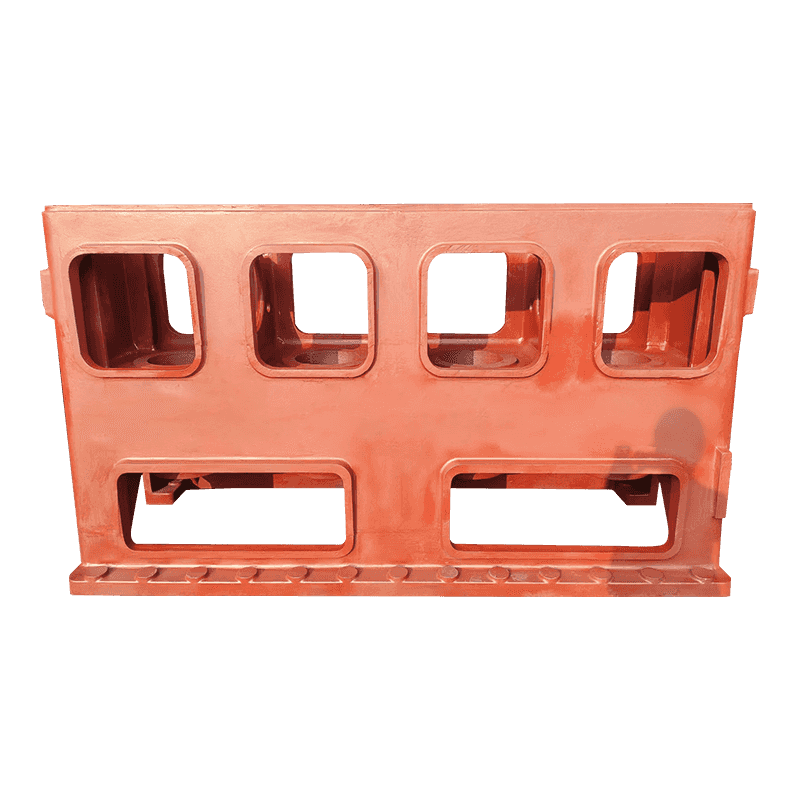
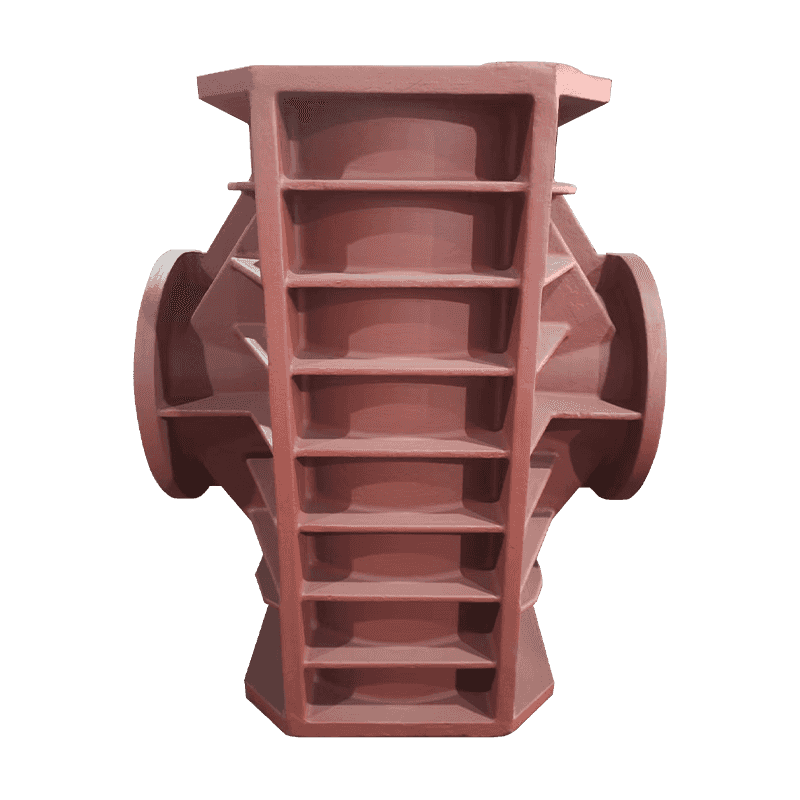
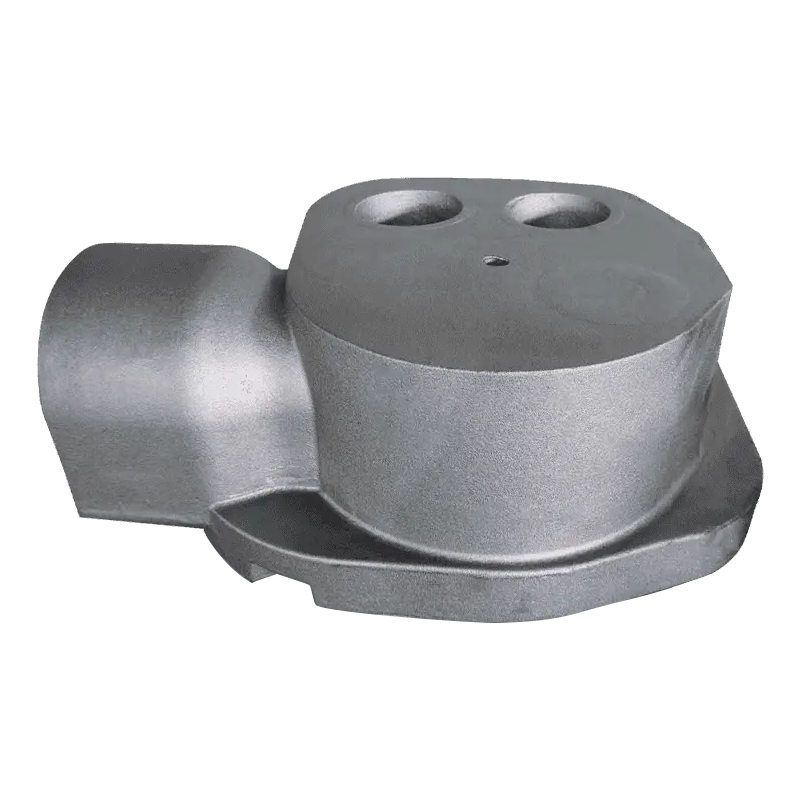
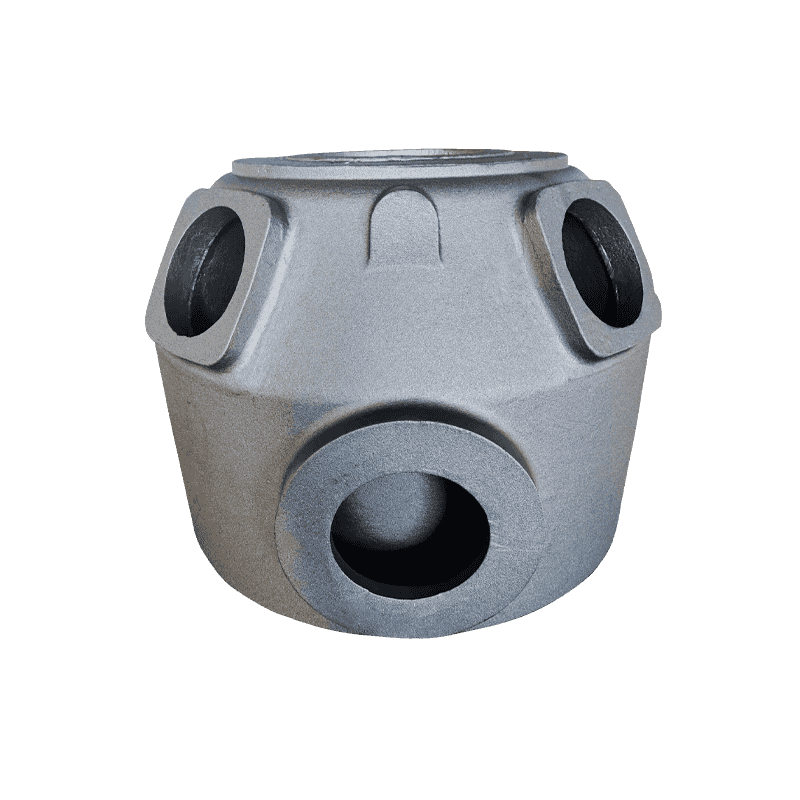
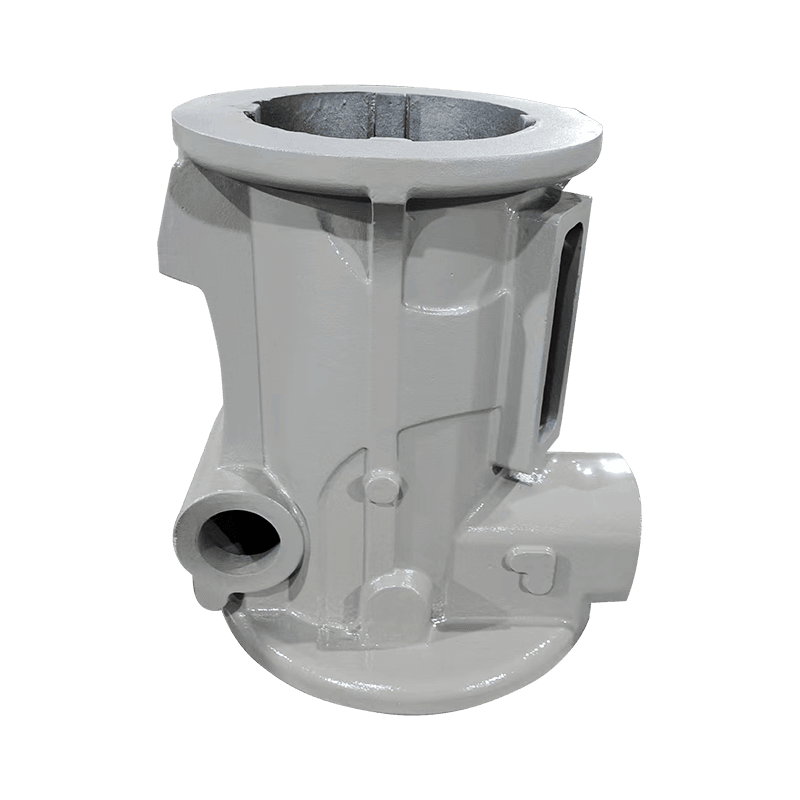
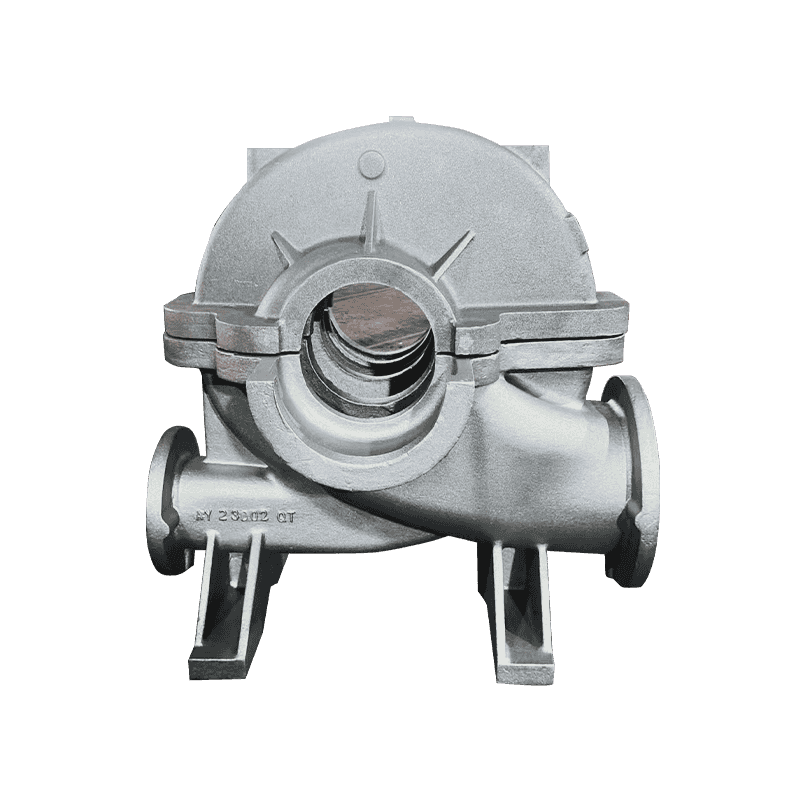
Haian Aoyu Machinery Manufacturing, o turnătorie chinezească de fontă ductilă și cenușie, cu o capacitate anuală de turnare de 20.000 de tone, un atelier de 30.000 de metri pătrați și livrări de export în Danemarca, Germania, Italia, Spania și Statele Unite, este un exemplu practic. Producția sa de zi cu zi acoperă piese turnate structurale grele, corpuri care conțin presiune și ansambluri complexe de miez, toate împărtășind aceeași disciplină metalurgică și dimensională cerută de componentele turbinelor eoliene.
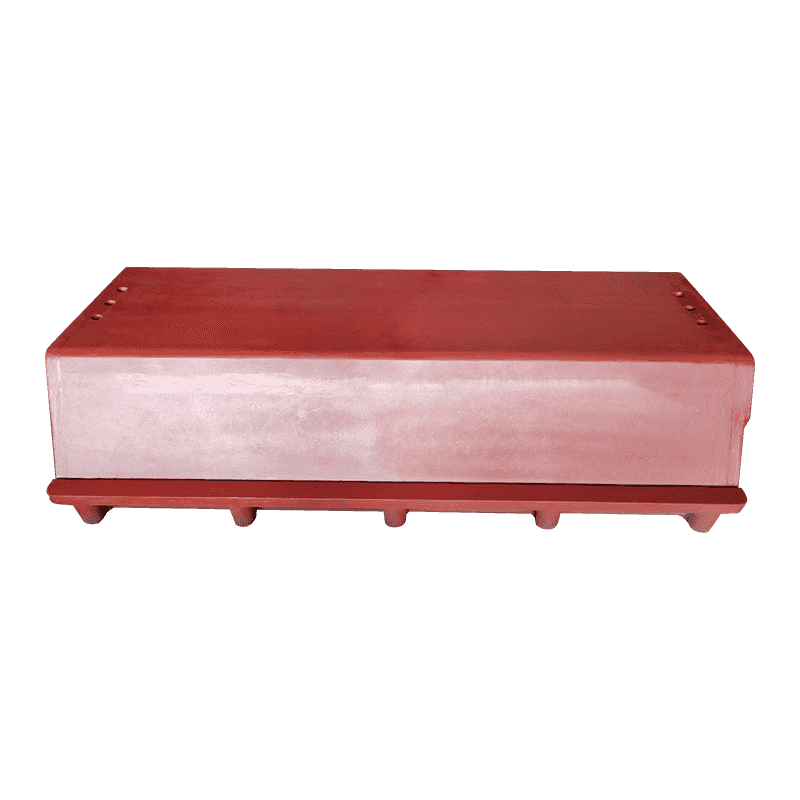
Bazele și coloanele mașinii sunt structuri mari, rigide, a căror noduritate controlată și lipsa de porozitate sunt decisive, exact ca în cadrul unui pat de turbină.
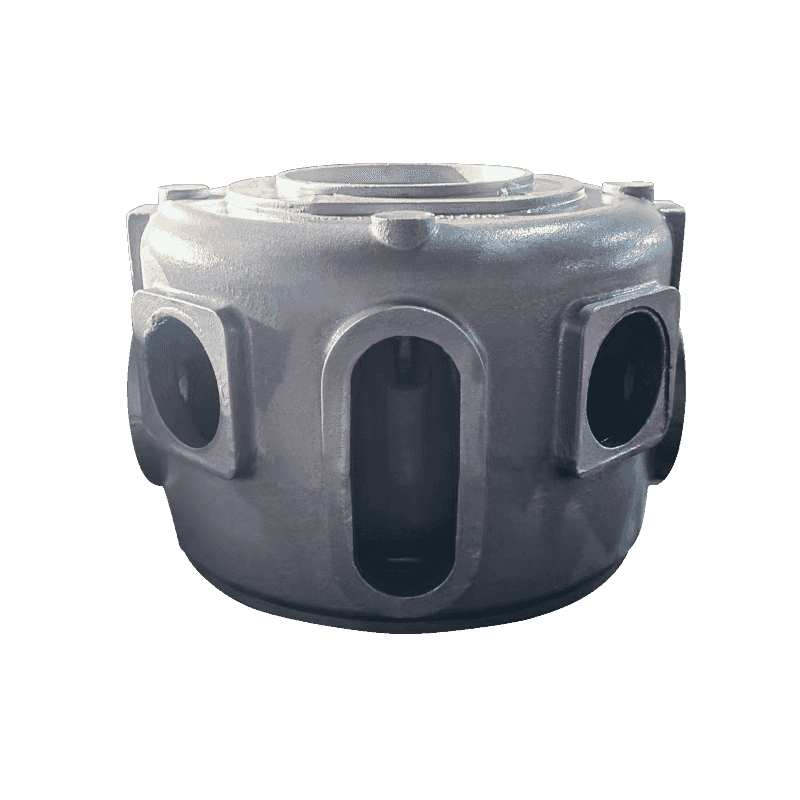
Corpurile pompelor și corpurile supapelor trebuie să mențină presiunea internă timp de zeci de ani, ceea ce forțează aceeași microstructură densă pe care o cere carcasa cutiei de viteze.
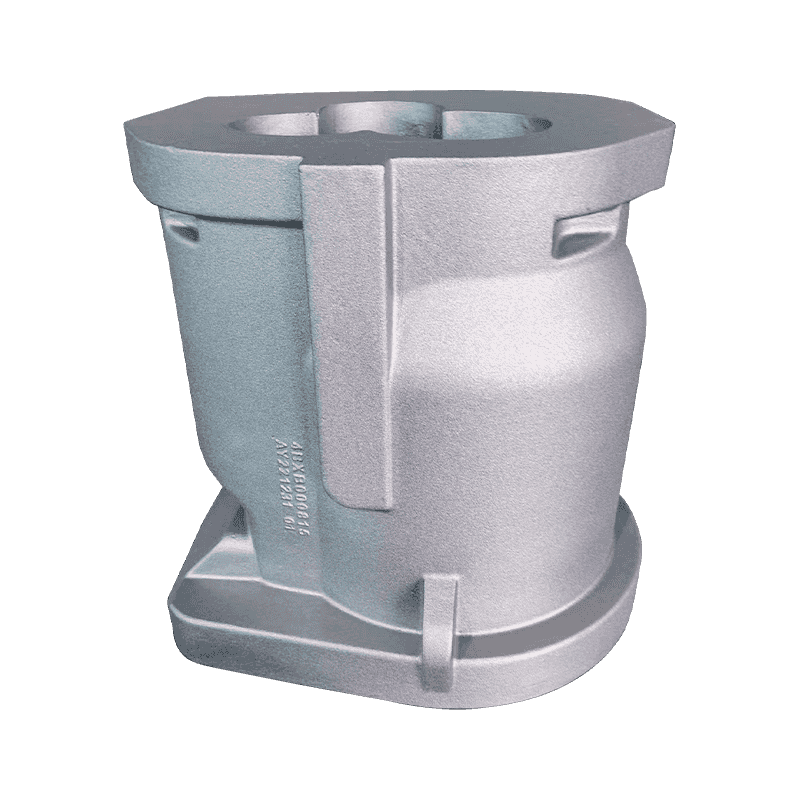
Corpurile compresoarelor și cilindrii sunt ansambluri complexe de miez în care precizia dimensională și metalurgică repetată este esențială, aceeași disciplină pe care o necesită un butuc de turbină eoliană.
Pentru a rezuma, piesele turnate din fontă ductilă pentru turbinele eoliene nu sunt materiale exotice. Ele sunt coloana vertebrală tehnică dovedită a turbinelor moderne. Ceea ce separă un furnizor de încredere este dacă turnatoria controlează cu adevărat microstructura în secțiuni grele, demonstrează acest lucru prin teste de impact la temperatură scăzută și comunică sincer despre rezultatele NDT. Specificați nota. Fixați temperatura de testare. Auditează procesul. Turnarea va transporta în liniște rotorul prin douăzeci de ani de furtuni de iarnă.