RO
Precizie Piese turnate din fontă ductilă : Ce decide dacă un lot este expediat
O carcasă de compresor poate avea un certificat de material perfect și totuși poate fi casată la centrul de prelucrare. Nota a fost corectă, nodulitatea a fost corectă, iar turnarea a fost încă partea greșită.
Acest decalaj dintre o turnare conformă și o turnare utilizabilă este locul în care majoritatea proiectelor din fontă ductilă sunt câștigate sau pierdute. O cotație vine de obicei cu trei numere: clasa, greutatea și prețul pe kilogram. Nici unul dintre cei trei nu decide dacă proiectul funcționează. Ceea ce decide este dacă grosimea peretelui rămâne acolo unde spune desenul, dacă toleranța de prelucrare este consecventă de la o parte la alta și dacă prima configurație de fixare produce piese în loc de un raport de deșeuri.
Deci întrebarea utilă nu este care turnătorie este cea mai ieftină. Este de ce turnătorie poate deține cele trei sau patru caracteristici de care depinde procesul dumneavoastră de prelucrare, la volumul pe care îl comandați efectiv. De aici rezultă tot ce este mai jos.
Ce înseamnă de fapt precizia în fontă ductilă
Precizie is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Control metalurgic: noduritate de aproximativ 85 la sută sau mai bună pe secțiunea de care vă interesează, un număr stabil de noduli și un raport ferită-perlită care se potrivește cu intervalul de duritate de pe desen.
- Control dimensional: poziția repetabilă a fețelor prelucrate în raport cu un datum ales, nu doar o toleranță generoasă a lungimii totale.
- Soliditate internă: fără porozitate de contracție în secțiunile care transportă sarcina, mențin presiunea sau sunt găurite și filetate.
Al doilea și al treilea strat sunt locul în care ghilimele diverg. Două turnătorii pot cita ambele 500-7 și ambele pot turna fier curat, totuși livra piese care se comportă diferit pe o linie de prelucrare, deoarece una controlează grosimea carcasei pe un cilindru cu perete subțire, iar cealaltă o tratează ca pe o variabilă care se sortează de la sine.
Nu cumperi fier la kilogram. Cumpărați distanța dintre suprafața de turnare și prima tăietură pe care o face mașinicul dumneavoastră.
Alegeți nota după ce măsurați secțiunea
Proprietățile publicate provin din bare de testare standard, nu din partea dvs. Dimensiunea secțiunii stabilește cât de lent se răcește metalul, iar rata de răcire stabilește cât de multă perlită ajunge în matrice. Prin urmare, o calitate aleasă dintr-o fișă de date se poate comporta diferit odată ce este turnată într-un butuc de 60 mm.
| Clasa ISO 1083 | Echivalent ASTM A536 | Rezistenta la tractiune | randament 0,2%. | Alungirea | Piese tipice |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Corpuri de pompe, carcase de supape, capace |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Scaune lagăre, scaune rotor, carter |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Baze de mașini, coloane, suporturi de încărcare |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Inserții și ghidaje critice la uzură |
Urmează două consecințe. Dacă o secțiune grea necesită 600-3, așteptați-vă la o conversație despre aliere sau tratament termic, deoarece secțiunea în sine funcționează împotriva țintei. Și alungirea este numărul pe care cumpărătorii tind să-l ignore; este adesea cea care prezice cum se comportă o turnare atunci când o presă sau un ciclu termic îl împinge.
Nisip acoperit, nisip de rășină, nisip verde: potriviți procesul cu caracteristica
Traseul de turnare stabilește toleranța realizabilă, finisarea suprafeței și costul sculei înainte de prima turnare. A-l alege târziu este costisitor, deoarece schimbarea rutei înseamnă de obicei noi modele.
- Nisip verde: cel mai mic cost de model și economie bună pentru piese medii și mari în volum constant; pereții subțiri și miezurile interne ascuțite au nevoie de un spațiu suplimentar.
- Nisip lipit cu rășină (fără coacere): o bază solidă pentru loturi medii, cu o stabilitate dimensională mai bună decât nisipul verde și scule flexibile.
- Nisip acoperit (coaja): alegerea obișnuită pentru piesele cu pereți subțiri, cu repetabilitate ridicată, cum ar fi cilindrii de compresor, unde consistența pereților contează mai mult decât prețul modelului.
- Tratament termic: nu este un proces de turnare, ci face parte din aceeași decizie, deoarece normalizarea sau reducerea tensiunilor modifică atât duritatea, cât și comportamentul dimensional după prelucrare.
Afirmațiile de toleranță au nevoie de o clasă, nu de un adjectiv. Un furnizor care spune „deținem un milimetru” descrie o singură caracteristică. Întrebați ce grad de toleranță se aplică caracteristicii specifice pe care se află dispozitivul dvs.
Unde se află aceste piese turnate în interiorul mașinii finite
Părțile sunt cel mai ușor de specificat în funcție de munca pe care o fac, deoarece așa sunt scrise în primul rând criteriile de acceptare.
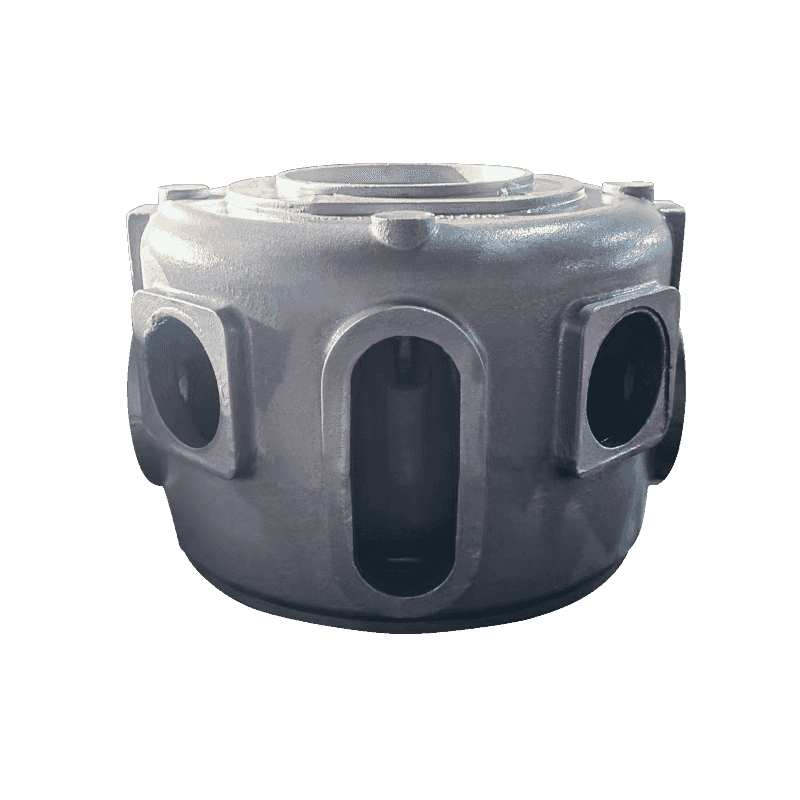
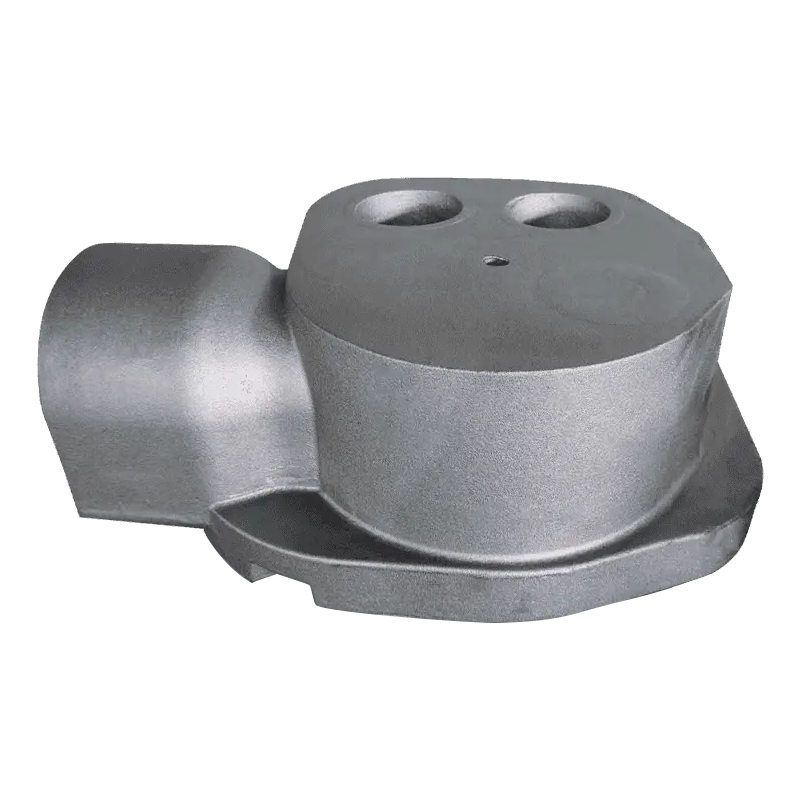
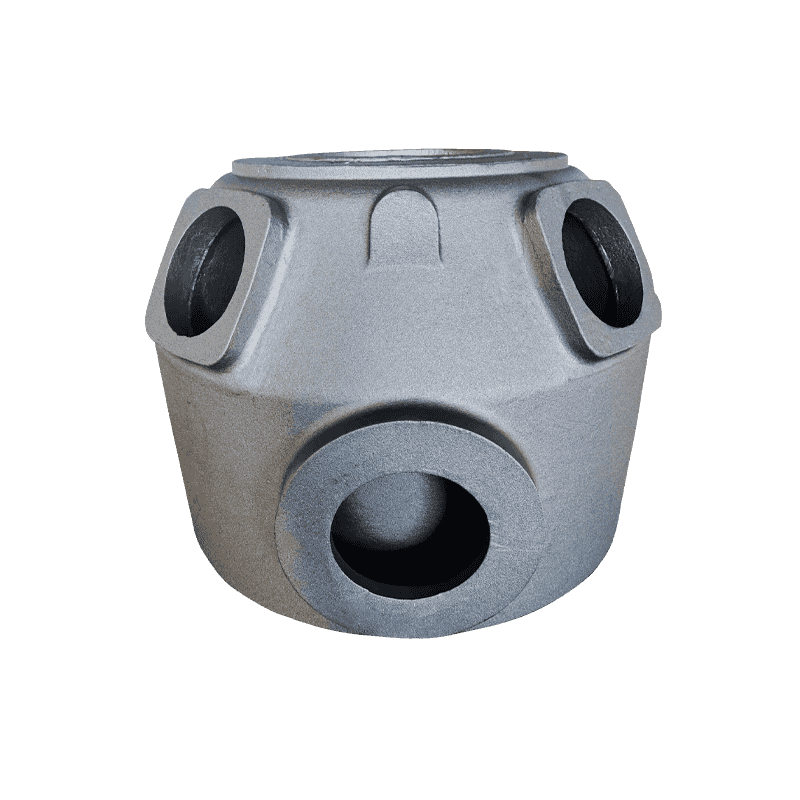
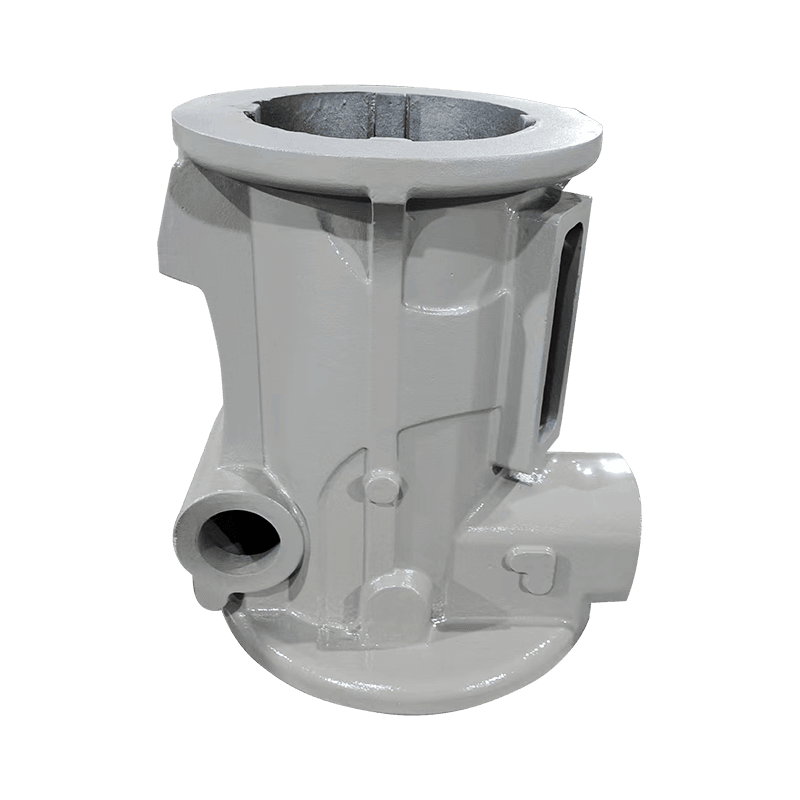
Piese turnate pentru compresoare
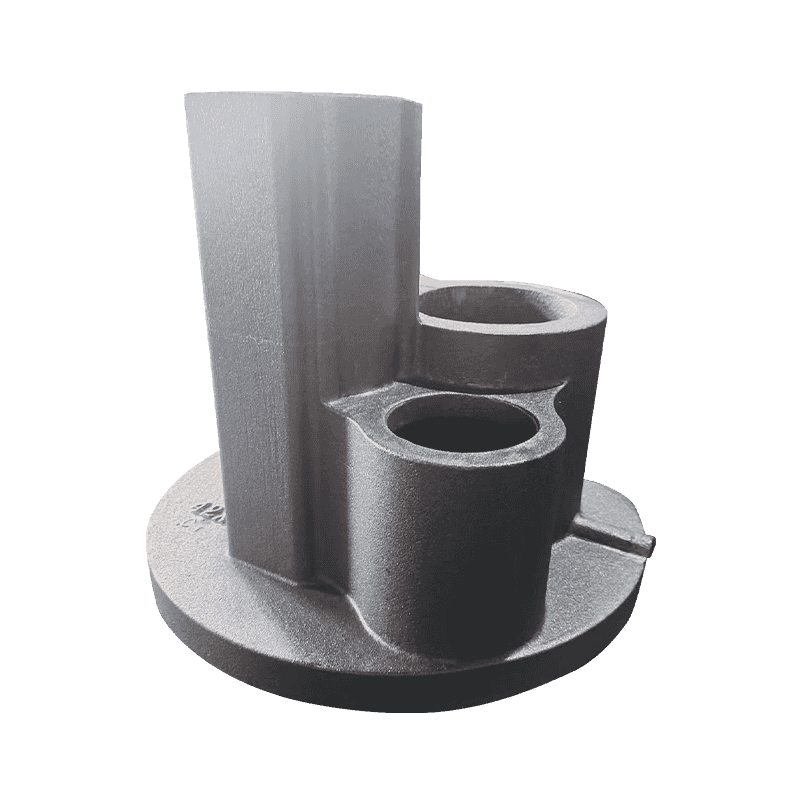
Lucrul la compresor se reduce la etanșare, aliniere și gestionarea uleiului. Scaunele rulmenților, scaunele rotorului, carterurile, cilindrii, scaunele de evacuare și gălețile de ulei eșuează fiecare în mod diferit: un scaun prea moale se uzează oval, un perete al cilindrului care se deplasează pierde din compresie, un carter care se deformează nu va menține o preîncărcare a rulmentului. Cum tu echilibrează rezistența și rezistența la uzură într-un loc de rulment este un exemplu tipic de decizie care trebuie luată în etapa de turnare, nu după prelucrare.
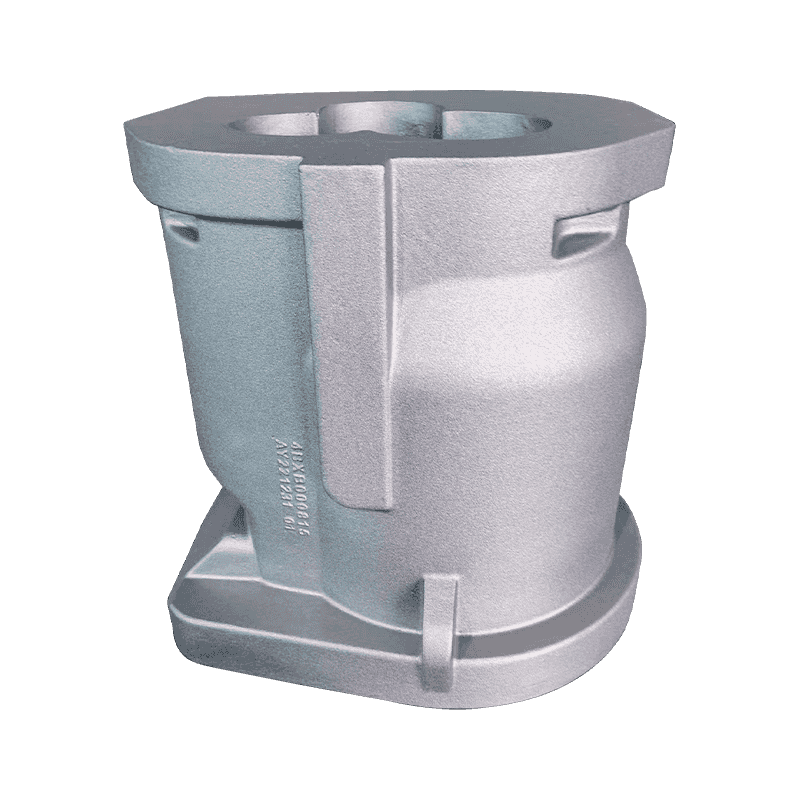
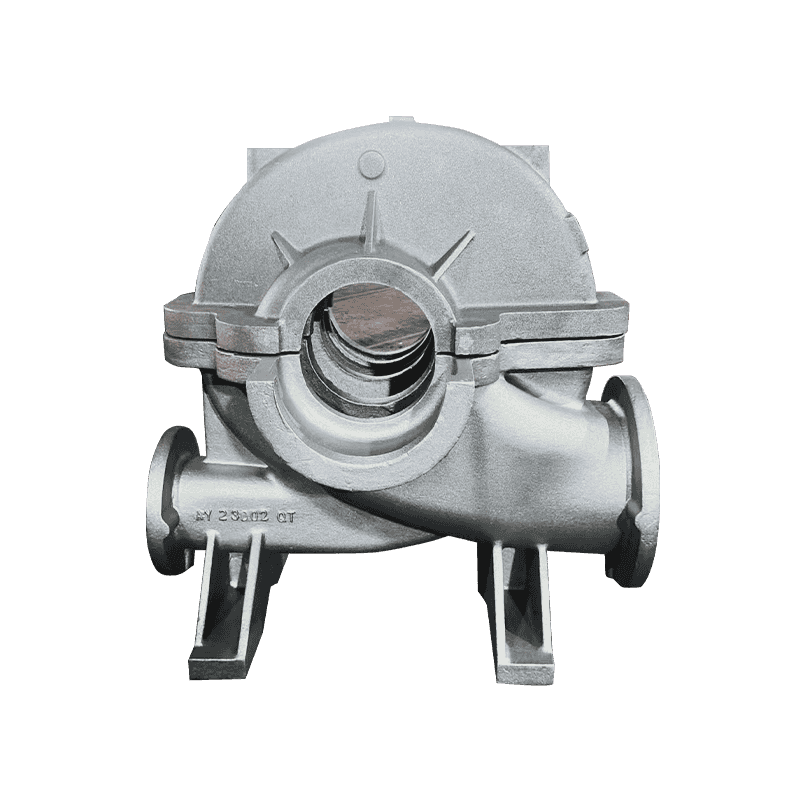
Piese turnate pentru pompe și supape
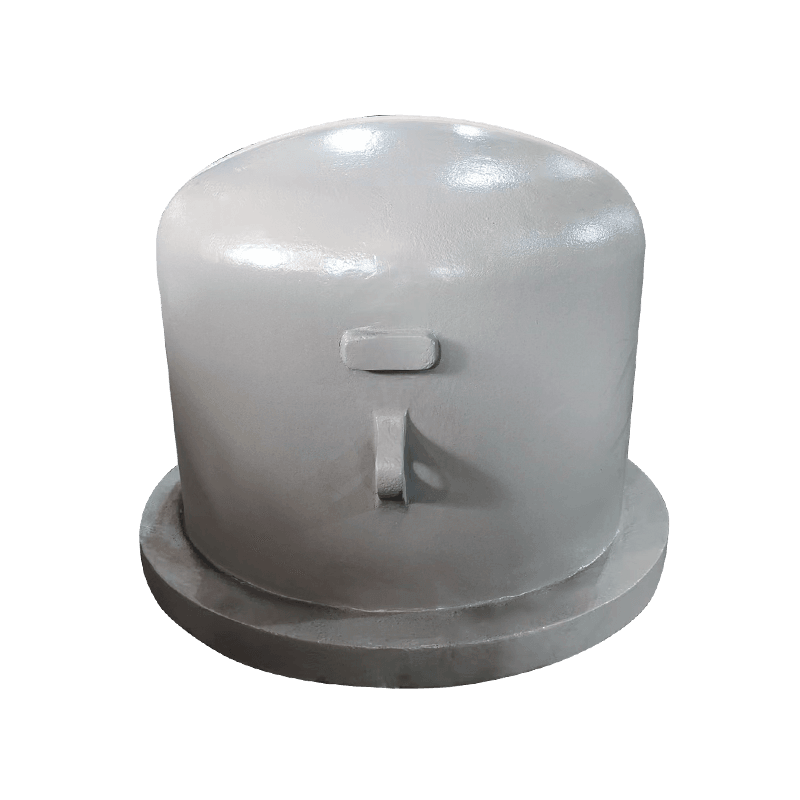
Pompele cu debit axial, corpurile pompelor, capacele pompelor duble, corpurile supapelor pompei cu piston și discurile pompei sunt de obicei etanșe la presiune sau critice debitului. Aici testul de acceptare este adesea un test de scurgere plus o verificare a grosimii peretelui, ceea ce înseamnă că controlul porozității contează mai mult decât rezistența la tracțiune.
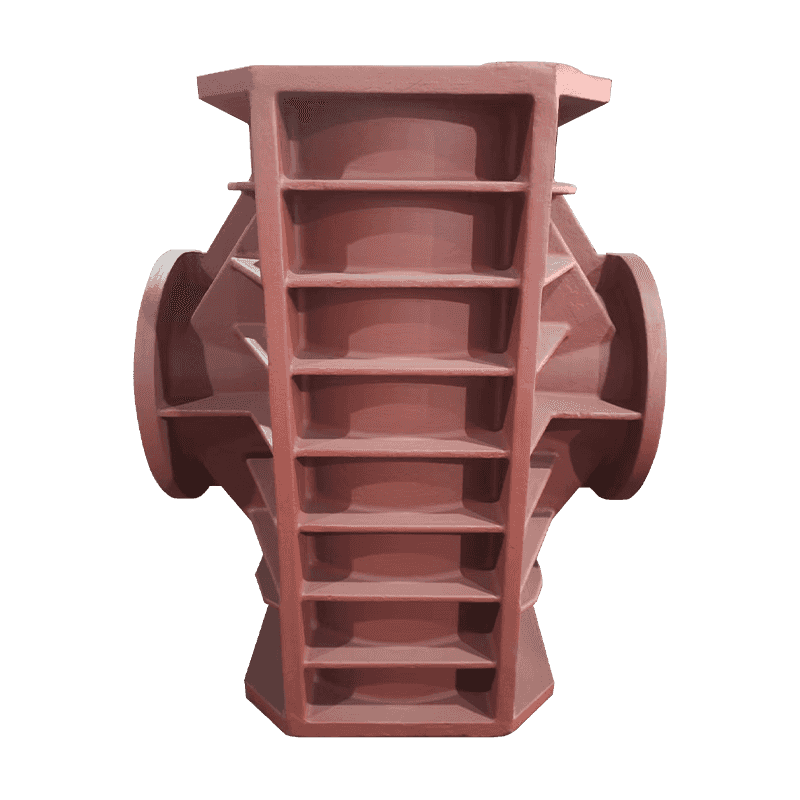
Piese turnate pentru mașini-unelte
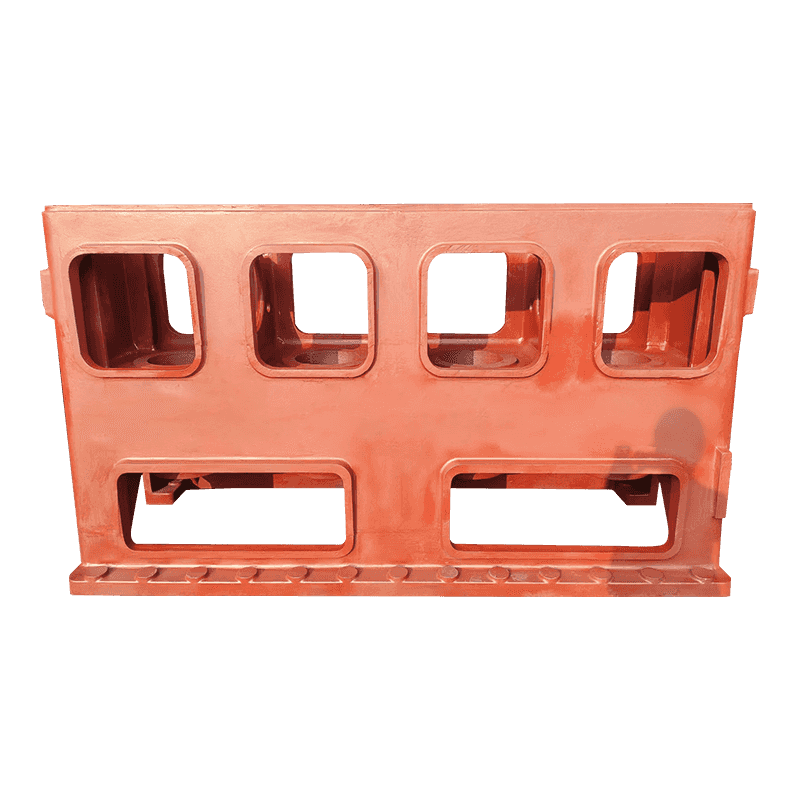
Bazele și coloanele sunt cazul opus: piese grele, silențioase, a căror valoare reală este rigiditatea și stabilitatea dimensională de-a lungul anilor de funcționare. Reducerea tensiunilor și uniformitatea secțiunii contează mai mult decât o toleranță liniară strânsă.
Ce să verificați înainte de a aproba un eșantion
O mostră din primul articol demonstrează ce poate face o turnătorie o dată. Aprobarea ar trebui să se refere la ceea ce poate face de fiecare dată. Șase articole poartă cea mai mare parte a greutății:
- Noduritatea măsurată pe o secțiune tăiată din piesa în sine, nu numai dintr-o bară de testare turnată separat.
- Un raport dimensional care face referire la aceleași date pe care le folosește dispozitivul dvs., cu clasa de toleranță specificată în mod explicit.
- Grosimea peretelui la secțiunea cea mai subțire, măsurată pe cel puțin trei părți din aceeași turnare.
- Gama de duritate în întregul lot, deoarece o răspândire mai mare de aproximativ 30 HB semnalează de obicei o răcire neuniformă sau un tratament termic.
- O verificare a solidității la secțiuni portante sau etanșe la presiune, prin testare cu ultrasunete sau prin secţionarea unei piese de sacrificiu.
- Trasabilitatea de la numărul de căldură la data turnării până la lotul de tratament termic, astfel încât o problemă găsită mai târziu poate fi restrânsă rapid.
Dacă acele șase articole apar într-un raport al primului articol fără a fi solicitate de două ori, aveți cea mai mare parte din ceea ce aveți nevoie pentru a plasa o comandă repetată cu încredere.
Piesele turnate cumpărate doar la preț sunt cele mai scumpe. Un preț unitar cu două procente mai mic supraviețuiește rareori unei execuții de re-prelucrare, unui lot de schimb transportat cu aer sau unei linii de asamblare blocate.
Ceea ce mută de fapt prețul
Prețul unitar este ultimul număr pe care trebuie să îl priviți, deoarece este asamblat din alte șase.
- Amortizarea modelului și a cutiei de miez, repartizată pe dimensiunea lotului.
- Aport de prelucrare: un plus de 3 mm pe o față mare reprezintă greutate reală, metal real și timp real de tăiere.
- Traseul metalurgic: aliere și tratament termic necesar pentru a ajunge la un grad într-o secțiune grea.
- Domeniul de inspecție: rapoartele dimensionale, testele cu ultrasunete și probele secționate adaugă costuri și toate reduc riscul.
- Rata de deșeuri pe piesele cu pereți subțiri, unde nisipul acoperit tinde să-și câștige costul cu scule înapoi.
- Ambalare și manipulare la export pentru piese cu pereți subțiri și suprafețe finisate prelucrate.
Un cumpărător care îi înțelege pe cei șase poate negocia cu fapte. Un cumpărător care compară doar cifra per kilogram negociază cu un număr controlat de turnătorie.
Precizie ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Apoi lucrați în ordinea corectă: localizați pe data de prelucrare, lucrați înapoi la turnare și lăsați să urmeze gradul și procesul de turnare. Comanda respectivă rareori eșuează.